


Praktinis{0}}Cigarečių pakelių holografinio lazerinio įspaudimo defektų pašalinimo vadovas
Dėl unikalių dinaminių optinių efektų ir puikių anti- padirbinėjimo savybių holografinis lazerinis popierius buvo plačiai naudojamas gaminant maistą, vaistus, tabaką, alkoholį ir aukščiausios klasės dovanas, kaip parodyta 1 paveiksle. Ši technologija naudoja lazerinį holografinį reljefinį procesą, kad ant mikro-nanostruktūrinių holografinių vaizdų ar popieriaus būtų tiksliai perkeltas ant paviršiaus. Kartu su aliuminio dengimo procesu, kad būtų sukurtas metalinis blizgesys, pakuotė natūralioje šviesoje sukuria spalvingą, trimatį{5}}vaizdinį efektą.
Kadangi holografinis lazerinio įspaudimo procesas apima kelis veiksmus, pvz., fotolitografiją ir lazerinį įspaudimą su vakuumine aliuminio danga, gamybą gali lengvai paveikti medžiagos savybės, įrangos nustatymai ir aplinkos veiksniai, todėl gali kilti kokybės problemų, pvz., neryškūs vaizdai, netinkamai suderinti raštai ir ištemptas arba iškraipytas dizainas. Šiame straipsnyje sistemingai apžvelgiami pagrindiniai holografinių lazerinių kortelių popieriaus kokybės kontrolės punktai ir siūlomi parametrų optimizavimo ir internetinio tikrinimo sprendimai, siekiant nustatyti dažniausiai pasitaikančius defektus holografinio lazerinio įspaudimo procese, siekiant suteikti teorinę paramą ir praktines gaires, kaip pagerinti išeigą ir sumažinti gamybos sąnaudas.
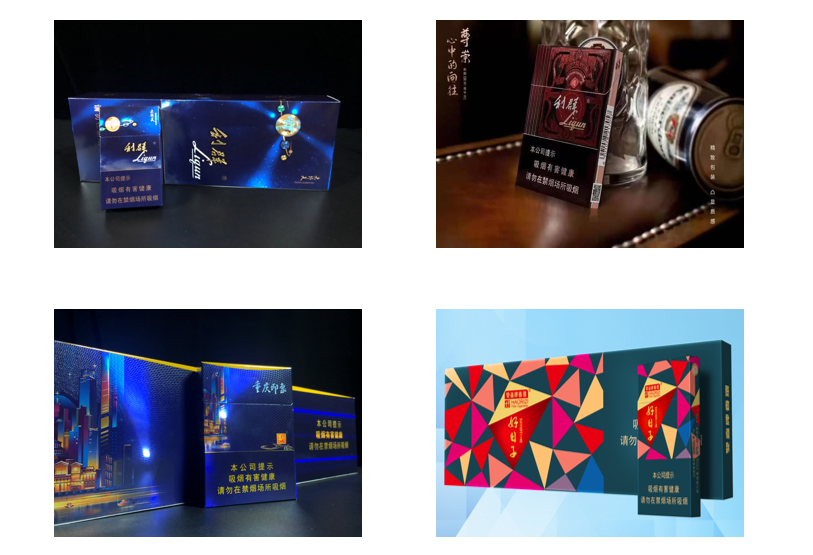
1 pav. Lazerinio kartono panaudojimo cigarečių pakuotėse poveikis
Pagrindiniai holografinio lazerinio kartono įspaudimo kokybės kontrolės punktai
Dėl lazerinio kartono optinių ir medžiagų savybių, taip pat įrangos nustatymų ir aplinkos veiksnių sunku stebėti ir kontroliuoti gaminio kokybę reljefinio spaudimo proceso metu, todėl lazerio defektų tikimybė yra didesnė. Norint užtikrinti vienodą tos pačios partijos ar net skirtingų lazerinių gaminių partijų kokybę, sumažinti lazerinės plėvelės eikvojimą ir sumažinti išlaidas, kokybės kontrolės priemones reikia įgyvendinti keliais etapais, kaip parodyta 2 paveiksle.
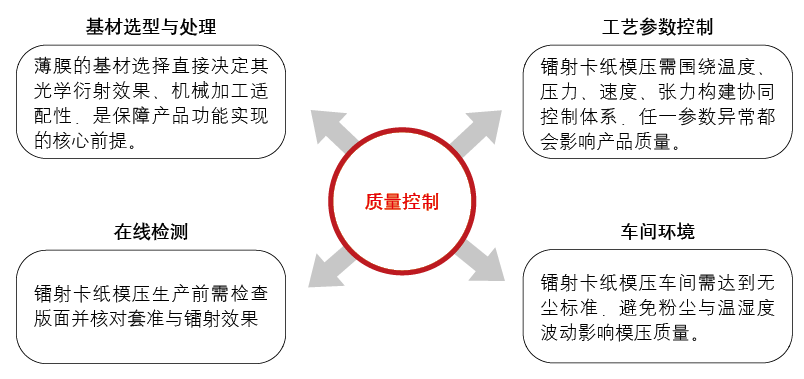
2 pav. Pagrindiniai holografinių lazerinių kortelių popieriaus formavimo proceso kokybės kontrolės punktai
01/ Pagrindo parinkimas ir apdorojimas
Šiuo metu dauguma lazerinio kartono rinkoje naudoja BOPET (dviašiai orientuoto poliesterio) plėvelę kaip pagrindinę plėvelę. Palyginti su BOPP (dviašiai orientuota polipropileno) plėvele, BOPET yra santykinai didesnio tankio ir pasižymi puikiu cheminiu atsparumu, atsparumu karščiui, atsparumu dilimui, atsparumu drėgmei ir vandeniui bei pritaikomumu antriniam apdorojimui. Kadangi BOPET plėvelės turi didelę adsorbciją ant paviršiaus, saugojimo metu reikia atkreipti dėmesį į dulkes ir kitus nešvarumus. Be to, kad plėvelė nedeformuotųsi dėl aplinkos temperatūros, sandėliuojant sandėlyje temperatūra ir drėgmė turi būti vidutinė.
Plėvelės dangos kokybė tiesiogiai veikia kokybę ir poveikį po formavimo, todėl dengimo proceso metu dangos storis turėtų būti tinkamai kontroliuojamas 2–3 μm. Dažniausiai naudojamas keraminis anilokso volas turi 150 akių skaičių, 60 laipsnių korio angą ir U{5}}formos šonus; Jei naudojami metaliniai aniloksiniai volai, akių skaičius turi būti 150–160 akių, o sausos dangos kiekis turi būti kontroliuojamas nuo 1,0 iki 2,0 g/㎡, kai kietųjų medžiagų kiekis medžiagos skystyje yra 16%. Tarp jų metaliniai aniloksiniai voleliai turi tokius privalumus, kaip mažos pradinės įsigijimo išlaidos, trumpi apdorojimo ciklai ir patogi priežiūra, tačiau jų atsparumas dilimui, spausdinimo tikslumas, atsparumas korozijai ir terminis stabilumas yra gana silpni; Keraminiai anilokso voleliai išsiskiria atsparumu nusidėvėjimui, rašalo perdavimo tikslumu, atsparumu korozijai ir ilgalaikiu stabilumu, todėl jie tinka didelės spartos smulkaus spausdinimo scenarijams. Tačiau jie turi trūkumų, tokių kaip didelės pradinės pirkimo išlaidos ir ilgi apdorojimo ciklai.
02/ Proceso parametrų valdymas
Liejimo procese dalyvauja gamybos veiksniai, tokie kaip temperatūra, įtempimas, slėgis ir greitis, kurių kiekvienas turi lemiamos įtakos gatavos plėvelės kokybei. Todėl gamybos metu reikia atlikti tikslius koregavimus pagal faktines gamybos sąlygas, o reguliavimo diapazonas nurodytas 1 lentelėje.
1 lentelė Liejimo proceso parametrų lentelė
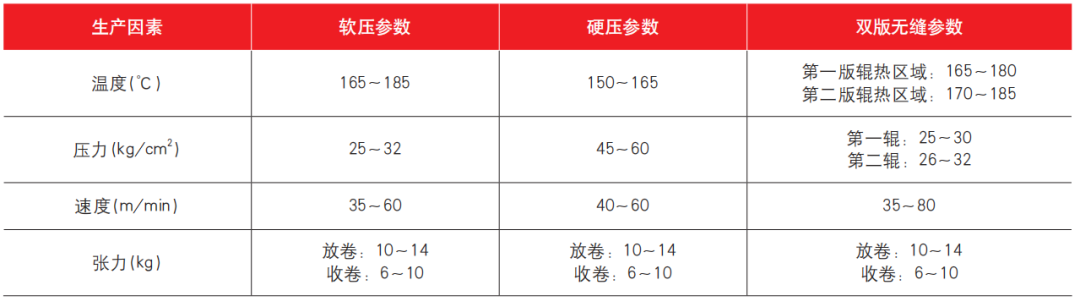
Holografinio liejimo procese temperatūra, greitis, slėgis ir įtempimas nėra nepriklausomi parametrai, o veikiau „bendradarbiaujanti valdymo sistema“, suformuota aplink tiksliai atkartojančias mikro{0}}nano struktūras, užtikrinančias stabilų plėvelės veikimą ir subalansuojančią gamybos efektyvumą. Bet koks bet kurio parametro koregavimas ar pakeitimas sukels atitinkamus kitų parametrų pakeitimus. Dėl per didelės temperatūros danga gali įtrūkti, perdegti plokštės ir apdeginti, todėl lazerio grafika ir teksto efektai gali būti neryškūs; Jei temperatūra per žema ir dervos minkštėjimo taškas nepasiekiamas, danga nesuminkštės, mikro-nano struktūros perkėlimas bus nepilnas, o lazerio efektas bus silpnas. Per didelis slėgis sukelia plėvelės deformaciją ir plokštelinio volelio pažeidimą; Jei slėgis per mažas, vaizdas ir tekstas gali būti atspausdinti ne iki galo. Jei greitis yra per didelis, vaizdas ir tekstas gali susilieti, plokštės prilipti arba įsipainioti plėvelė; Jei greitis per mažas, plėvelė deformuosis dėl karščio, pakeis spalvą ir sumažės atsparumas dilimui. Per didelis įtempimas sukelia plėvelės deformaciją, sumažėjusias fizines savybes ir netgi armatūros plyšimą; Jei įtampa per maža, plėvelė slys ir susiraukšlės, tiesiogiai paveikdama lazerio efektą. Todėl šie keturi veiksniai kartu lemia „plėvelės uždarymo kontrolės“ efektyvumą.
03/ Testavimas internetu
Prieš liejimo gamybą mašinos vadovas, IPQC ir techninis personalas turi atlikti savikontrolę{0}}, abipusį patikrinimą ir patruliavimą. Prieš paleisdami mašiną įsitikinkite, kad plokštelinio volelio paviršiuje nėra pašalinių medžiagų; Įjungus maitinimą, suformuotos lazerinės plėvelės gabalas turi būti nuimtas, išdėstytas ir užregistruotas plėvelės plokštelėje, o holografinis lazerio efektas turi būti patikrintas, siekiant užtikrinti, kad jis atitiktų kliento reikalavimus. Jei atsiranda nukrypimų, greitis ir įtempimas turi būti nedelsiant sureguliuoti, kad plėvelė nenutrūktų. Gamyba gali būti tęsiama tik patvirtinus, kad nėra problemų.
Liejimo mašinos gamybos proceso metu kas 10–15 minučių reikia naudoti stroboskopą, kad būtų galima patikrinti arba sulėtinti produkto kokybę. Viso formato -produktų atveju sutelkite dėmesį į jų išvaizdos kokybės patikrinimą, kad patikrintumėte, ar nėra problemų, pvz., slėgio nuotėkio ar baltų dėmių; Produktų pozicionavimo atveju ypatingas dėmesys turėtų būti skiriamas plėvelės deformacijai. Jei aptinkama kokių nors problemų, reikia nedelsiant atlikti pakeitimus. Po kiekvieno ritinėlio keitimo plokštelinį volelį reikia nuvalyti, kad nenukristų dulkės ir nesukeltų formavimo defektų.
04/ Dirbtuvių aplinka
Veikiant dideliu greičiu{0}} plėvelė sugeria dulkių daleles ir drėgmę iš supančios aplinkos, o tai netiesiogiai veikia liejimo kokybę. Kad gamybos aplinka atitiktų standartus be dulkių -bei miltelių-, darbuotojai prieš įeidami į dirbtuvę pirmiausia turi praeiti pro oro dušo patalpą, kad pašalintų dulkes nuo savo kūno. Dideli temperatūros ir drėgmės svyravimai gali sukelti plėvelės deformaciją ar net pakeisti vidines savybes. Todėl liejimo dirbtuvėse turėtų būti palaikoma gana stabili darbo aplinka, kurios temperatūra yra 20–25 laipsniai, o drėgmė – 55–65%.
Dažnos kokybės problemos ir sprendimai holografinių lazerinių kortelių popieriaus formavimo procesuose
Holografinės lazerinės kortelės popieriaus formavimo procesą veikia daugybė veiksnių, tokių kaip medžiagos savybės, įrangos parametrai ir aplinkos sąlygos, todėl atsiranda kokybės trūkumų. Remiantis faktinėmis gamybos sąlygomis, apibendrinami keturių tipų pagrindinių kokybės problemų priežastys, charakteristikos ir tiksliniai sprendimai, suderinant praktiškumą ir funkcionalumą.
01/ Holografinis tekstas ir vaizdo informacija paprastai yra neryškūs
Galutiniams vaizdams ir tekstui trūksta aiškios tekstūros, 3D efektų ir trimačio pojūčio, o naudojant didelės-galios mikroskopus mikro/nano struktūros gali būti nevisiškai užpildytos. Šiuos defektus daugiausia sukelia keturi pagrindiniai veiksniai:
(1) Nepakankama temperatūra. Danga nepasiekė minkštėjimo temperatūros, prastai teka ir negali užpildyti gilios lazerinės plokštelės mikrostruktūros.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Per didelis greitis. Plėvelės ir lazerinės plokštės sąlyčio laikas yra < 0,08 s, o mikro-nano struktūra atsiskiria prieš užpildant.
(4) Užteršimas pelėsiais. Lazerinės plokštės mikro-nano struktūrą blokuoja dulkės ir plėvelės nuosėdos, todėl neįmanoma perkelti vaizdų ir teksto.
Norint pašalinti šias priežastis, reikia imtis tikslių priemonių:
(1) Tinkamai padidinkite plokštelės ritinėlio temperatūrą, kad būtų pasiektas didelis pagrindinės plėvelės dangos srautas, užtikrinant visišką giliosios lazerinės plokštės mikrostruktūros užpildymą.
(2) Padidinkite slėgį tarp plokštelių ritinėlių, kad lazerinės plokštelės grafinė informacija būtų pilnai įspausta į pagrindinę plėvelę su pakankama varomoji jėga, ypač tinka 3D grafikai ir tekstui, kurio gylis > 0,5 μm.
(3) Sumažinkite išvyniojimo ir atsukimo greitį, pailginkite pagrindinės plėvelės ir plokštelių ritinėlių sąlyčio laiką ir užtikrinkite visišką mikro- ir nano struktūrų atkartojimą.
(4) Prieš laminuodami, atidžiai apžiūrėkite lazerinę plokštelę, kad įsitikintumėte, jog nėra praleistų ir aiškų vaizdų bei teksto. Nedelsdami nuvalykite paviršių, kad pašalintumėte dulkes ir nuosėdas ir išvengtumėte konstrukcijų užsikimšimo.
02/ Daliniai nebaigti vaizdai ir tekstas
Reiškinys, kai gatavuose gaminiuose rodomos horizontalios ir vertikalios fiksuotos juostelės arba trūksta grafikos kraštų srityse, o kitos sritys išlieka normalios, dažniausiai atsiranda dėl keturių pagrindinių veiksnių:
(1) Nenormali prispaudžiamojo volelio būklė, pasireiškianti kaip išsipūtimas volo viduryje, dėl kurio susidaro šoniniai ruošiniai arba kairiojo -dešiniojo lygiagretumo nuokrypis viršija 0,02 mm, todėl laminavimo kontaktas yra netolygus.
(2) Netinkamas temperatūros reguliavimas, kai slėgio volelio ašinis temperatūros nuokrypis viršija 3 laipsnius, nepakankamai suminkštėja plėvelė žemos temperatūros srityse, negali visiškai perkelti grafikos ir teksto.
(3) Pelėsių susidėvėjimas: vietinės lazerinės plokštelės mikro-nano struktūros susidėvi dėl ilgalaikio laminavimo, o tai turi įtakos grafinio ir teksto replikacijos tikslumui.
(4) Įtempimo reguliavimo disbalansas, nepakankamas plačios plėvelės kraštų įtempimas, sukeliantis vietinį klaidingo slėgio gedimą.
Norint pašalinti minėtas priežastis, reikia atlikti šias procedūras: Pirmiausia apžiūrėkite lazerinį skydelį, kad įsitikintumėte, ar nėra spaudinių arba vietinio susidėvėjimo, ir nedelsdami nuvalykite ir nuvalykite visas aptiktas dėmes; Tada patikrinkite slėgio ritinėlių lygumą, patikrinkite, ar nėra išsipūtusių defektų, ir tuo pačiu metu patikrinkite slėgio ritinėlių temperatūros laidumą ir perdavimo sistemos veikimo būseną, kad užtikrintumėte temperatūros vienodumą ir įrangos stabilumą; Jei atlikus pirmiau minėtą patikrinimą nerandama jokių nukrypimų, nustatoma, kad slėginio volo korpusas yra susidėvėjęs ir deformuotas, o prispaudimo ritinėlį reikia nedelsiant pakeisti, kad būtų atkurtas spaudimo tikslumas ir išspręstų grafikos ir teksto trūkumo problemą.
03/ Grafinis tempimas ir deformacija
Matmenų skirtumus tarp gatavos lazerinės plėvelės vaizdų ir teksto bei dizaino matmenų ir pastebėtą mikro{0}}tekstūros periodo padidėjimą esant dideliam padidinimui daugiausia lemia trys pagrindiniai veiksniai:
(1) Per didelis įtempimo valdymas. Išilginis įtempimas viršija plėvelės tamprumo ribą, sukelia plėvelės tempimą ir deformaciją, o tai savo ruožtu keičia grafinio teksto matmenis.
(2) Temperatūros nustatymas per aukštas. Pavyzdžiui, kai PET plėvelės apdorojimo temperatūra viršija 230 laipsnių, plėvelė pernelyg suminkštėja, todėl molekulinės grandinės išsitempia veikiant išorinėms jėgoms, todėl atsiranda nenormalūs grafiniai ir mikro{3}}tekstūros matmenys.
(3) Greičio suderinimo disbalansas. Apvijos greitis yra didesnis nei plėvelės greitis, sukuriant plėvelės tempimo jėgą, dėl kurios atsiranda išilginis tempimas ir galiausiai atsiranda matmenų nukrypimų tarp vaizdų ir tekstų.
Siekiant pašalinti pirmiau minėtas priežastis, galima imtis šių tikslinių priemonių:
(1) Apdorojant plėvelę sumažinkite išilginį įtempimą, užtikrindami, kad įtempimo vertė neviršytų plėvelės tamprumo ribos, kad būtų išvengta grafinės deformacijos, kurią sukelia per didelis tempimas.
(2) Tinkamai sumažinkite slėgio ritinėlio temperatūrą; Pavyzdžiui, PET plėvelės apdorojimo temperatūra turi būti žemesnė nei 230 laipsnių, kad būtų išvengta pernelyg didelio plėvelės minkštėjimo ir molekulinės grandinės ištempimo.
(3) Sureguliuokite vyniojimo ir išvyniojimo greitį, kad vyniojimo greitis atitiktų plėvelės judėjimo greitį, pašalintumėte įtampą, kurią sukelia greičio skirtumai, išvengtumėte išilginio plėvelės tempimo ir užtikrintumėte grafikos bei teksto matmenų tikslumą.
04/ Netinkamas teksto ir vaizdų lygiavimas
Netinkamas holografinės grafinės ir tekstinės informacijos bei kitų filmų žymenų suderinimas, netikslus įdėjimas arba nesutapimas tarp kelių spalvų holografinio{0}}sluoksnių daugiausia kyla dėl trijų tipų problemų:
(1) Plėvelės nesutapimas. Nestabilus įtempimas sukelia netolygią plėvelės jėgą arba slėgio ritinėlio lygiagretumo nukrypimus, o visa tai gali sukelti plėvelės šoninį nuokrypį ir grafinį nesutapimą.
(2) Formos padėties nuokrypis. Jei lazerinė plokštelė ir slėgio volelis yra laisvai sujungti, formavimo proceso metu lazerio plokštė gali pasislinkti padėties, todėl vaizdas ir tekstas nustatomi netiksliai.
(3) Greičio svyravimai. Filmo greitis svyruoja tarp greito ir lėto, todėl sutrinka vertikalus teksto sinchronizavimas ir vaizdo slopinimas, dėl to atsiranda nesutapimų.
Siekiant pašalinti pirmiau nurodytas priežastis, pirmiausia reikia palyginti plėvelę su mėginiais, kad būtų galima tiksliai išmatuoti nuokrypį, o tada įgyvendinti tikslines priemones:
(1) Jei tai šoninis nuokrypis, sureguliuokite plėvelės greičio stabilumą, kad pašalintumėte greičio svyravimų poveikį, kartu optimizuodami ritinėlio temperatūrą, kad pagerintumėte plėvelės nesutapimą.
(2) Jei tai išilginis nuokrypis, sutelkite dėmesį į plėvelės įtempimo reguliavimą, kad užtikrintumėte įtempimo stabilumą ir išvengtumėte išilginio poslinkio, kurį sukelia įtempimo svyravimai.
(3) Jei yra formos padėties nuokrypis, iš naujo{1}}sutaisykite lazerinės plokštės ir slėgio ritinėlio tvirtinimą, pataisykite ritinėlio lygiagretumą ir išspręskite netikslios padėties nustatymo šaltinyje problemą, užtikrindami holografinio grafinio įdėjimo proceso tikslumą.
Santrauka ir perspektyva
Ateityje naudojant holografinių lazerinių kortelių popieriaus formavimo procesą galima pasiekti perversmų medžiagų, procesų ir aplinkos apsaugos srityse: iš medžiagų pusės sukurti ir naudoti daugiau atsinaujinančių ir biologiškai skaidžių substratų, sukurti plonas, didelio{0}}stiprumo plėveles ir pagerinti jų suderinamumą su liejimo procesais; Proceso metu optimizuokite suformuotus volelius ir didelės spartos-plačio-pločio įrangą, kad padidintumėte-didelio masto gamybos efektyvumą; Aplinkos apsaugai naudojamos vandens -pagrindo dangos, UV-LED kietėjančios dangos ir kitos medžiagos, išskiriančios mažai LOJ. Ši technologija, integruojanti optiką, medžiagas ir spaudos meną, vystėsi keliu, kuris ne tik atneša vizualines naujoves ir pramonės pažangą, bet ir unikaliai praturtina žmogaus suvokimo ir pasaulio raiškos matmenis.
Nagrinėjant holografinių lazerinių kortelių popieriaus formavimo procesų galimybes, šis straipsnis paliečia tik šios didžiulės srities paviršių, todėl reikia pripažinti, kad dabartiniai tyrimai vis dar turi apribojimų. Nesvarbu, ar tai būtų proveržiai medžiagų mokslo srityje, ar aplinkai nekenksmingų procesų gilinimas, ar sklandi integracija su išmaniosiomis skaitmeninėmis sistemomis, reikia gilesnio ir labiau tarpdisciplininio tyrinėjimo.