


Cigarečių pakelių gamybos efektyvumas padidėjo apie 30%, giliaspaudės spaudos šildymo sistemos atnaujinimo pavyzdys
Šildymo sistemos principas
Giliaspaudės preso šildymo sistema yra pagrindinis komponentas, užtikrinantis spausdinimo kokybę, o jos veikimas tiesiogiai veikia spausdintų medžiagų džiovinimo efektą, spalvų efektyvumą ir gamybos efektyvumą. Šiuolaikiniai ritininiai{1}} giliaspaudės presai daugiausia apima šiluminės alyvos šildymo sistemas, karšto oro džiovinimo sistemas ir pagalbines jų technologijas, kurių kiekviena pasižymi unikaliais veikimo principais ir techninėmis savybėmis. Šiuo metu dauguma pagrindinių įrangos gamintojų džiovinimui ir šildymui naudoja karšto oro džiovinimo sistemas, kurios taip pat yra plačiausiai naudojamas džiovinimo būdas giliaspaudės presuose. Karšto oro džiovinimo sistemą (paprastai vadinamą „elektrinio šildymo džiovinimo sistema“) daugiausia sudaro šildymo įrenginys (kaitinimo vamzdis), ventiliatorius, ortakis, džiovinimo krosnis ir išmetamųjų dujų apdorojimo sistema.
Džiovinimo karštu oru sistema įkaitina orą iki nustatytos temperatūros, kad susidarytų vienodas karšto oro srautas, kuris tiesiogiai veikia spausdinamo pagrindo paviršių ir leidžia greitai išgaruoti rašalo tirpikliui arba drėgmei. Didelės spartos giliaspaudės presuose džiovinimo karštu oru sistema paprastai naudoja zonos temperatūros valdymo konstrukciją, o kiekviename spausdinimo bloke yra atskira džiovinimo dėžė. Atsižvelgiant į rašalo tipą, spausdinimo greitį ir rašto ypatybes, galima nustatyti skirtingus džiovinimo parametrus. Eksploatacijos metu grynas oras filtruojamas ir šildomas šildytuvo, sudarydamas vienodą oro srautą per didelio greičio ventiliatorių ir oro kreiptuvo konstrukciją, pučiant ant spausdintos medžiagos paviršiaus. Tuo pačiu metu dalis tirpiklių{6}}prisotintų dujų pašalinama iš sistemos, o dalis perdirbama per šilumos atgavimo įrenginį pakartotiniam naudojimui, o tai žymiai sumažina energijos sąnaudas.
Esamos problemos šildymo sistemoje
Mūsų įmonė turi importuotą Swiss Bobst ten{0}}spalvų giliaspaudės presą su šildymo sistema, kurioje naudojama karšto oro džiovinimo technologija. Prieš modifikavimą šildymo įrenginio elektrinio valdymo schema parodyta 1 pav. 1–8 spalvų blokų šildymo galia yra 60 kW, o maksimali temperatūra nustatoma iki 100 laipsnių. 9–10 spalvų vienetams, atsižvelgiant į tokius procesus kaip UV lako kietėjimas, šildymo galia yra 100 kW, o temperatūra gali būti nustatyta iki 130–140 laipsnių.
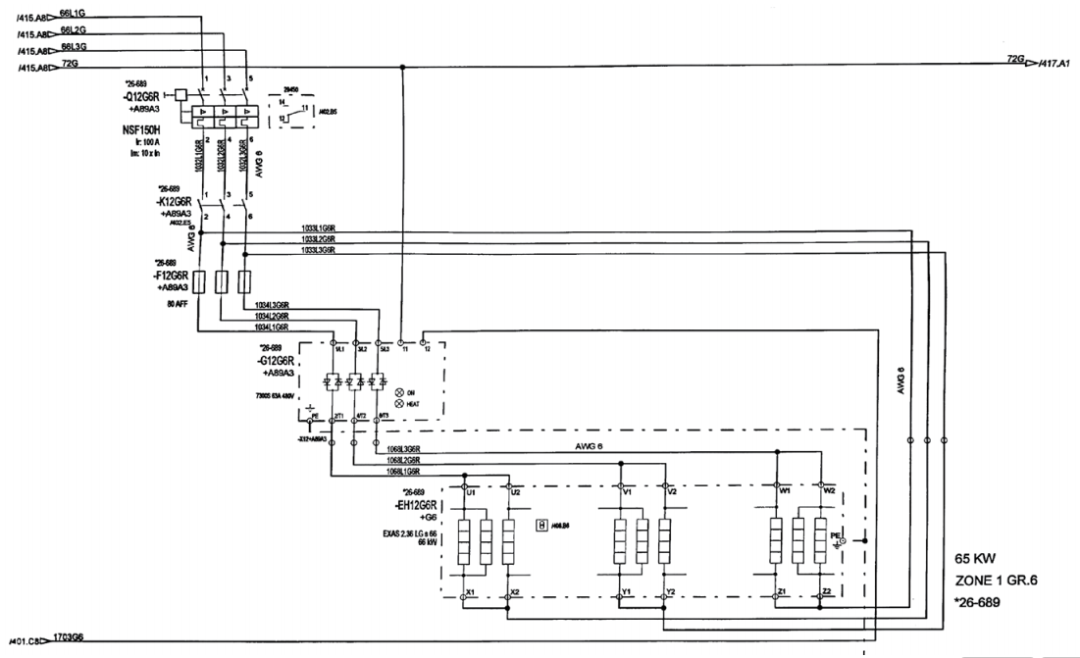 1 pav. Elektrinio šildymo įrenginio valdymo schema prieš modifikavimą
Nuolat tobulinant cigarečių pakelių spausdinimo technologiją ir diegiant aplinkos apsaugos politiką, kai kurie cigarečių pakelių spausdinimo procesai palaipsniui pereina nuo tirpiklių{0}}pagrindo rašalo prie vandens-pagrindo rašalo. Didelio-masto vandens- rašalo spausdinimas yra bekvapis ir nepalieka tirpiklio likučių, todėl jo pranašumai yra akivaizdūs. Tačiau vandens-pagrindo rašalai turi daug vandens, o norint spausdinti dideliu mastu-svetainėje su vandens-pagrindo rašalu, reikalinga labai aukšta džiovinimo temperatūra. Mūsų dabartiniam giliaspaudės presui, ypač 1–8 spalvų grupėms, suprojektuota šildymo galia ir temperatūra neatitinka džiovinimo reikalavimų, todėl tai daro didelę įtaką ir riboja vandens pagrindu pagamintų rašalo gaminių gamybos efektyvumą. Todėl mūsų įmonė atliko adaptacinius ritininio-gravirinio preso šildymo sistemos pakeitimus, siekdama padidinti šildymo sistemos galią, pakelti šilumos mazgo temperatūrą, padėti įmonei sumažinti gamybos sąnaudas, gerinant gaminių kokybę ir gamybos efektyvumą.
Tobulinimo žingsniai ir rezultatai
Prieš modifikaciją orkaitėje buvo 24 šildymo vamzdžių komplektai, kurių kiekvieno galia buvo 2,5 kW, iš viso 60 kW. Modifikacijos veiksmai buvo tokie:
(1) Pakeiskite 24 originalius 2,5 kW kaitinimo vamzdžių rinkinius orkaitėje 4,16 kW šildymo vamzdžiais, padidindami pradinę šildymo galią nuo 60 kW iki maždaug 100 kW.
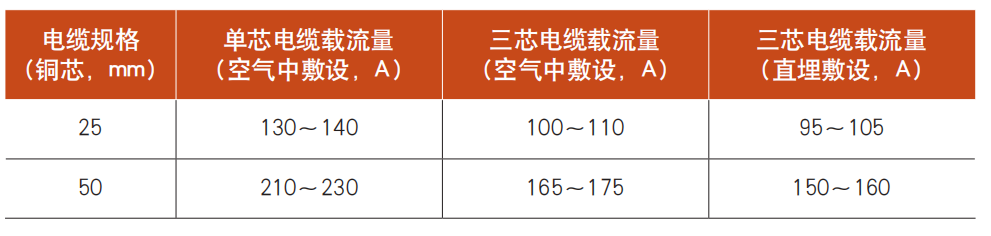
(2) Atsižvelgiant į tai, kad padidinus šildymo vamzdžių skaičių pradinės varinės šerdies nepakaktų srovei perduoti, buvo apskaičiuota, kad pagrindinę maitinimo liniją nuo elektros spintelės iki orkaitės valdiklio reikia pakeisti iš 25 mm² vario šerdies į 50 mm² viengyslį varinį kabelį, kad būtų užtikrintas stabilumas, kai praeina didelės srovės. Trifazėje grandinėje esant 100 kW apkrovai, atsižvelgiant į įtampos lygį ir galios koeficientą, bendra srovė yra maždaug 200 A. Todėl saugesnis ir patikimesnis yra 50 mm² viengyslis{10}}varinis kabelis. Kabelių specifikacijos palygintos 1 lentelėje.
1 lentelė Kabelių specifikacijų palyginimas
(3) Būtina vienu metu atnaujinti pagrindinį grandinės pertraukiklį, tiristoriaus šildymo valdiklį, saugiklius, kontaktorius ir kitus valdymo komponentus pagrindinės elektros spintelės viduje, kad būtų užtikrintas stabilumas, kai teka maždaug 200 A srovė.
Po renovacijos orkaitėje yra 24 kaitinimo elementų komplektai, kurių kiekvieno galia 4,16 kW, iš viso 99,84 kW, tai yra apie 100 kW. 2 paveiksle parodyta šildymo įrenginio elektrinio valdymo schema po atnaujinimo.
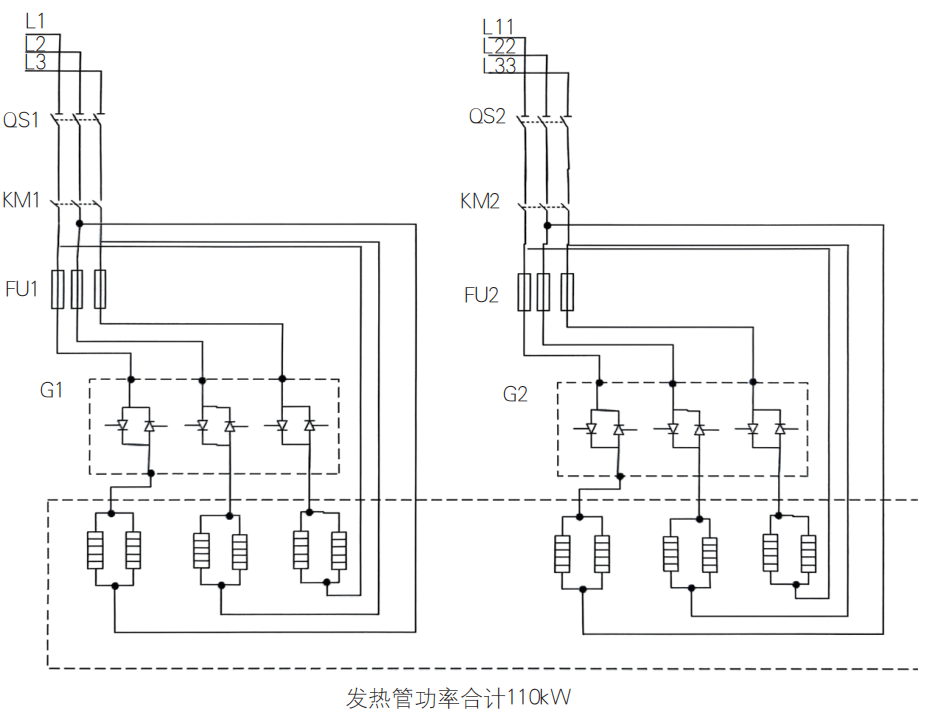
2 pav. Šildymo įrenginio elektrinio valdymo schema po modifikavimo
Įgyvendinę aukščiau pateiktą trijų{0} etapų modifikavimo planą, nepakeitę pradinio šildymo valdymo metodo ir nesukeldami sunkumų operatoriams, sugebėjome efektyviai padidinti originalaus spausdinimo įrenginio elektrinę šildymo galią nuo 60 kW iki 100 kW. Džiovinimo krosnyje temperatūra buvo padidinta nuo pradinių 100 laipsnių iki efektyvių 130–140 laipsnių, o temperatūra išlieka stabili. Atnaujinta įranga labai padeda gaminti produktus, kuriems reikalinga aukštesnė temperatūra, taip pat vandens{8}} rašalo gaminius, o tai žymiai pagerina įrangos pritaikymą.
Po modifikacijos, nuolatinio šildymo ir gamybos bandymo vietoje-, mūsų naujai pagamintų „Liqun“ cigarečių pakelių mažose dėžutėse kaitinimo ir džiovinimo temperatūra efektyviai pakilo nuo 100 laipsnių iki 140 laipsnių. Gamybos greitis taip pat padidėjo nuo pradinio 140 m/min iki 175–180 m/min, o tai tiesiogiai padidino gamybos efektyvumą maždaug 25–30%. Šis gamybos efektyvumo didinimas taip pat padeda sumažinti gamybos sąnaudas.
Šis techninis renovacijos projektas buvo atliktas remiantis esama mūsų įmonės gaminių struktūra ir įrangos būkle. Mūsų inžinieriai išanalizavo ir įvertino įrangą, o po ilgo kruopštaus tikrinimo laikotarpio įgyvendino šią tikslinę modifikaciją, kuri turi tam tikrų unikalių aspektų. Fleksografinių presų šildymo sistemų technologinė plėtra sparčiai juda intelektualumo, energijos taupymo ir ekologiškumo link. Įvairių inovatyvių technologijų taikymas ne tik pagerina spaudos kokybę ir gamybos efektyvumą, bet ir žymiai sumažina įrangos energijos sąnaudas bei poveikį aplinkai.