


Kaip išsirinkti spausdinimo rašalą plonasluoksnėms lipnioms medžiagoms? Į ką reikėtų atkreipti dėmesį spausdinant? Šiuos pagrindinius dalykus reikia atsiminti!
Plėvelės lipnios medžiagos yra polimero tipas, kurio paviršius nesugeria spausdinimo rašalo. Spausdinimo rašalo ant plėvelės klijų medžiagų paviršiaus džiovinimo būdai apima garavimą, susiliejimą, kryžminimą ir kietėjimą, beveik be prasiskverbimo. Tai labai skiriasi nuo popierinių{2}}klijų medžiagų. Plėvelės klijų medžiagų paviršiaus energija yra maža, todėl prieš spausdinant būtina atlikti išankstinį apdorojimą, kad būtų patenkinti spausdinimo rašalo drėkinimo ir išlyginimo reikalavimai; kitu atveju gali kilti problemų, pvz., prastas rašalo sukibimas.
Spausdinimo rašalo pasirinkimas ir pritaikymas
01
Naudokite spausdinimo dažus, lakus ir atitinkamus priedus, specialiai sukurtus spausdinti juostelėmis
Yra daug rašalo rūšių, o kai kurie yra specialiai sukurti plėvelės klijų medžiagoms arba net tam tikroms plėvelės klijų medžiagoms. Todėl rašalai turi būti specializuoti ir naudojami kartu su suderintais lakais ir priedais; kitu atveju gali kilti problemų dėl spausdinimo kokybės dėl rašalo ir pagrindo nesuderinamumo, dėl ko gali nulupti rašalo sluoksnis.
02
Pasirinkite rašalą, atitinkantį plėvelės medžiagos dangą, kad padidintumėte rašalo sluoksnio sukibimą
Plėvelinėms medžiagoms su paviršiaus dangomis būtina pasirinkti rašalą, kurio savybės atitiktų dangos savybes; kitu atveju gali kilti rašalo nukritimo{0}}problemų. Tinkamai parinkus rašalą, rašale esanti derva tvirtai susijungs su dangoje esančia derva, o rašalo sluoksnis nenukris net ir ne visiškai išdžiūvus rašalui. Pavyzdžiui, tam tikros etikečių spausdinimo įmonės rezultatai buvo prasti naudojant „Hanghua 161“ rašalą gamindama konkrečią prekę, tačiau perėjus prie to paties prekės ženklo VP rašalo rezultatai pagerėjo ir buvo išspręsta rašalo kritimo{4}} problema.
03Kontroliuoti rašalo sluoksnio storį; jei reikia, galite naudoti perspausdinimo metodą.
Kai kurioms spausdintoms medžiagoms reikalingas tam tikro storio rašalo sluoksnis. Kai rašalo sluoksnis yra storas, dėl nepilno džiūvimo gali atsirasti rašalo praradimo problemų. Geriausias sprendimas – šilkografijos ir giliaspaudės spaudos metodai. Spausdinimo gamyklose, kuriose nėra šių sąlygų, galima apsvarstyti galimybę spausdinti tos pačios spalvos rašalu du kartus. Įprasta praktika yra pirmiausia atspausdinti labai ploną rašalo sluoksnį, o jam visiškai išdžiūvus vėl spausdinti ant jo paviršiaus. Po dviejų spaudinių rašalo sluoksnio storis pagerinamas ir rašalo sukibimo problema išspręsta, atitinkant proceso reikalavimus.
04
Tinkamai valdykite rašalo džiūvimo greitį
Atkreipkite dėmesį į rašalo galiojimo laiką, o kai rašalas džiūsta lėtai, galima įpilti nedidelį kiekį džiovintuvo, kad padidėtų džiovinimo greitis.
05
Užtikrinkite energiją rašalui džiūti arba kietinti
Reguliarus rašalo kietinimo įrangos valymas ir periodiškas UV lempų keitimas yra labai svarbūs norint užtikrinti, kad UV rašalas visiškai sukietėtų. Naudodami instrumentus arba bandomąjį popierių reguliariai tikrinkite UV kietėjimo įrenginio efektyvumą ir būseną, o pagal šiuos duomenis sureguliuokite rašalo sluoksnio storį ir spausdinimo greitį, kad pasiektumėte optimalius spausdinimo rezultatus.
06
Jei norite spausdinti įvairiomis -spalvomis, valdykite spausdinimo greitį, kad įsitikintumėte, jog rašalo sluoksnis gerai išdžiūvo
Kelių-spalvų spausdintų etikečių{1}}nerekomenduojama spausdinti dideliu greičiu. Siūloma kontroliuoti spausdinimo greitį 30–50 m/min., kad būtų užtikrintas gerai išdžiovintas rašalo sluoksnis ir sumažėtų atliekų kiekis.
Statinės elektros pašalinimas
Statinė elektra yra vienas iš pagrindinių veiksnių, sukeliančių kokybės problemų spausdinant ant lipnios plėvelės medžiagų. Tokiam spausdinimui labai svarbu pašalinti statinį krūvį ir valdyti jį tam tikru diapazonu. Spausdinimo įmonėms, norint pašalinti statinį krūvį, reikia dirbti dviem aspektais: pirma, aplinkosaugos reikalavimais ir, antra, pridėti atitinkamą statinio pašalinimo įrangą.
01
Temperatūros ir drėgmės kontrolė
Žema temperatūra ir sausumas yra pagrindinės statinės elektros priežastys. Kai spausdinimo cecho temperatūra yra apie 22 laipsnius, o santykinė oro drėgmė viršija 50%, statinė elektra ant plėvelės klijų medžiagų paviršiaus išnyks arba bus sumažinta iki minimumo. Todėl gamybos ceche būtina kontroliuoti temperatūrą ir drėgmę. Dirbtuvėse turi būti įrengti temperatūros ir drėgmės reguliavimo įrenginiai. Įmonėms, neturinčioms tokių sąlygų, galima izoliuoti spausdinimo įrangą, pavyzdžiui, pastatyti stiklinį korpusą, kad būtų sukurta ideali spausdinimo aplinka mažame plote. Šiuo metu kai kurios mažos ir vidutinės etikečių spausdinimo įmonės šiauriniuose regionuose dažniausiai taiko šį metodą, kad suvaldytų statinį krūvį ir duoda gerų rezultatų.
02
Sumontuokite statinius šalinimo įrenginius
Yra du įprasti statinių jėgų šalinimo įtaisų tipai. Vienas iš jų yra elektrinis, kuris remiasi dideliu jonų skaičiumi sukurtame elektriniame lauke, kad sugertų, neutralizuotų ir pašalintų laisvuosius elektronus plėvelės paviršiuje, taip pašalinant statinį krūvį. Kitas yra iškrovos tipas, kuris gali veikti be jokios energijos, kaip parodyta 1 paveiksle. Kai plėvelė pereina per metalinį laidą (taip pat vadinamą statinės iškrovos laidu), pertekliniai elektronai plėvelės paviršiuje perkeliami į žemę ir išnyksta. Kadangi metalinės vielos potencialas yra mažesnis nei laisvųjų elektronų ant plėvelės paviršiaus, plėvelė gali pasiekti statinį pašalinimą po iškrovimo per metalinę vielą.
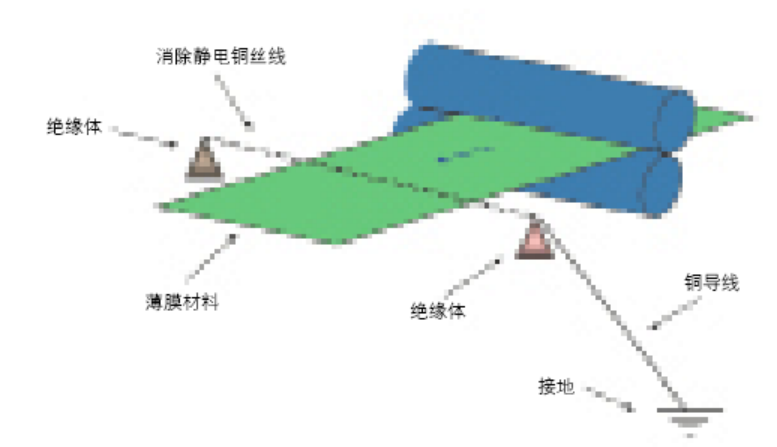
1 pav. Iškrovos{1}}tipo statinio šalintuvo schema
Statiniai šalintuvai yra labai praktiški įtaisai spausdinant plėvelės lipnias medžiagas{0}}. Prireikus juos galima įdėti į kelias spausdinimo įrangos pozicijas. Kaip parodyta 2 paveiksle, statiniai šalintuvai įrengiami prieš ir po štampavimo-stoties. Montuojant statinius šalintuvus spausdinimo mašinoje, reikia atkreipti dėmesį į šiuos dalykus: įranga turi būti įžeminta, nes įžeminimas leidžia nuvesti statinę elektrą į žemę; pats statinis šalintuvas taip pat turi būti įžemintas, o norint pasiekti geresnį statinį pašalinimą, jį reikia įžeminti atskirai; statinė elektra generuojama nuolat, todėl, jei leidžia sąlygos, turi būti įrengtos visos spausdinimo mašinos stotys, tai yra popieriaus padavimo stotis, kiekviena spausdinimo apdorojimo stotis ir popieriaus priėmimo stotis, kad būtų pasiektas geriausias efektas; statinio šalinimo efektas turi būti reguliariai tikrinamas, kad būtų užtikrintas statinio šalinimo įrenginio patikimumas.
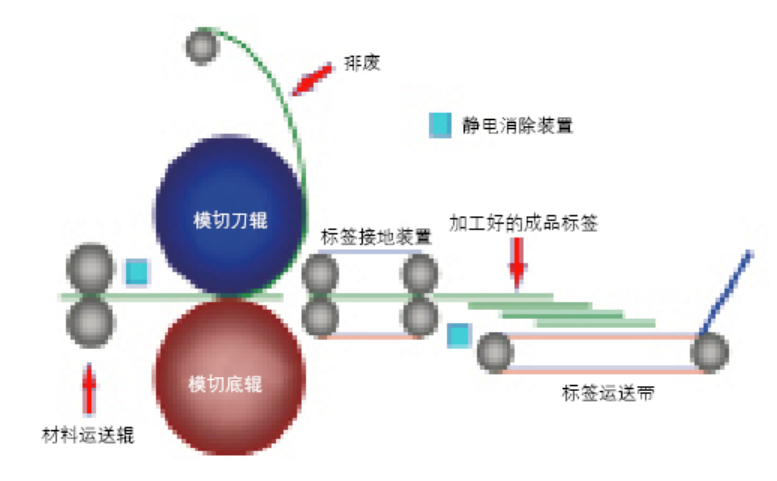 2 pav. Pjovimo-pjovimo ir atliekų šalinimo įrenginys su sumontuotu statinio elektros apdorojimo įrenginiu
Atsargumo priemonės spausdinant naudojant plėvelės lipnias medžiagas
01
Tinkama spausdinimo įtempimo kontrolė
Pertraukiamo popieriaus tiekimo ir slenkančio popieriaus tiekimo spausdinimo įrangai popieriaus tiekimo įtempimą lengva valdyti. Pavyzdžiui, B-100 etikečių spausdinimo mašina ir 300 tipo rotacinio-sukamojo etikečių spausdinimo mašina iš Lindco, Japonija. Šios įrangos rūšys priklauso pastovaus įtempimo spausdinimui; įtempimas yra stabilus ir neturi įtakos spaudinio registracijai. Tačiau nuolatinio popieriaus tiekimo rotorinėms etikečių spausdinimo mašinoms, tokioms kaip fleksografinės mašinos ir palydovinio etikečių spausdinimo mašinos, būtina griežtai kontroliuoti ir reguliuoti spausdinimo įtempimą; kitu atveju atsiras registracijos klaidų.
Spausdinimo mašinos įtempimo valdiklis yra padalintas į padavimo įtempimo ir paėmimo{0}}įtempimo valdiklį, todėl jį reikia atitinkamai sureguliuoti atsižvelgiant į skirtingų tipų ir pločių medžiagas, kad būtų užtikrintas tinkamas spausdinimas.
(1) Tiekimo įtempimo valdymas
Tinkamas padavimo įtempimas užtikrina tikslų plėvelės klijų medžiagų registravimą ir kad medžiaga nesideformuotų spausdinant, o tai reiškia, kad medžiagos kraštai išlieka tiesūs. Jei spausdinant medžiagos kraštai pakyla, tai rodo, kad atsukimo įtempimas yra per laisvas ir kūgio nustatymas yra nepagrįstas; prieš vėl spausdinant medžiagą reikia pervynioti. Jei pervyniojimo įrangos nėra, laikina priemonė yra pritvirtinti spaustuką ant išvyniojimo veleno, kad medžiagos kraštai nepakiltų, tačiau tokiomis sąlygomis vis tiek gali atsirasti registravimo klaidų.
(2) Paimkite-įtempimo valdymą
Paėmimo-įtempimas taip pat yra susijęs su spaudinio registravimu ir nustato suvyniotos medžiagos kraštų tvarkingumą. Jei paėmimo-įtempimas yra per mažas, tai ne tik paveikia registraciją, bet ir sukelia netolygius ritinėlio kraštus, o tai sukelia problemų tolesniam procesui. Dėl per didelio paėmimo įtempimo spausdintoje medžiagoje gali prasiskverbti -klijai, netinkamai išlygiuoti etiketės arba nutrūkti įdėklai, o tai gali turėti įtakos spausdinimo efektyvumui. Todėl tinkama paėmimo-įtampa yra labai svarbi, todėl optimali įtempimo vertė turėtų būti nustatyta atliekant bandymus.
Nepertraukiamo popieriaus tiekimo etikečių mašinose labai svarbu kontroliuoti tiekimo įtempimą ir{0}}įtempimą. Sėkmingai atspausdinus skirtingų tipų ir pločių medžiagas, svarbu šiuos duomenis apibendrinti ir įrašyti, kad būtų pagerintas efektyvumas ir užtikrinta kokybė. Paprastai paėmimo įtampa-turi būti lygi arba didesnė už išvyniojimo įtempimą ir neviršyti dvigubai didesnio įtempimo.
02
Dengimo proceso naudojimas vietoj laminavimo proceso
Kiekviena plėvelės medžiaga turi savo ypatingų fizinių ir cheminių savybių, o kai kurios netinka laminuoti. Jei po spausdinimo laminuojama, pažeidžiamos medžiagos savybės. PE medžiagos turi minkštą paviršių ir gali būti dedamos ant lenktų arba sferinių objektų, kurių spindulys yra nedidelis. Dažniausiai naudojamos laminavimo medžiagos yra standžios BOPP plėvelės; laminuota etiketė tampa PE ir BOPP kompozitine medžiaga, o jos savybės pasikeičia, todėl ji netinkama lenktiems ar sferiniams paviršiams.
Kompozito procese gali atsirasti įtempių neatitikimas tarp dviejų medžiagų, todėl etiketė gali deformuotis, o tai gali sukelti briaunų pakėlimą arba atsiplėšimą. Todėl didelio ploto -etiketėms arba ant lenktų paviršių klijuoti etiketėms rekomenduojama naudoti UV dangą, o ne laminavimą. Dengimo procesas ne tik apsaugo rašalo sluoksnį, bet ir maksimaliai padidina medžiagos veikimo charakteristikas, kad būtų pasiekti optimalūs panaudojimo rezultatai.
03
Spalvotam pustonių spausdinimui ant etikečių rekomenduojama naudoti 150 lpi; 175 lpi nerekomenduojama.
Etiketės galiausiai pritraukia vartotojų dėmesį dėl patrauklumo lentynoms. Spausdinant, kuo aukštesnė ekrano linija, tuo aiškesnis vaizdas ir tekstas, tačiau sunaudojama mažiau rašalo, todėl spalvos šviesesnės; kuo žemesnė ekrano linija, tuo daugiau sunaudojama rašalo, sukuriamas geresnis vizualinis efektas, tačiau vaizdas ir tekstas tampa šiurkštesni.
Ekrano sprendimas taip pat yra tiesiogiai susijęs su spausdinimo kokybe, spausdinimo atliekų kiekiu, spausdinimo įrangos tikslumu ir spausdinimo medžiagomis. Didesnė ekrano linija reikalauja didesnio medžiagos lygumo ir įrangos tikslumo; kitu atveju kokybės reikalavimai negali būti įvykdyti. Žemesniam ekrano sprendimui keliami daug laisvesni reikalavimai. Todėl geriausias pasirinkimas plėvelės etiketėms yra 150 lpi spalvų pustonis, kuris patenkina vizualinius efektus, turi tam tikrą patrauklumą lentynai, užtikrina spausdinimo kokybę ir išlaiko sunaudojimą protingo diapazono ribose, todėl pasiekiamas subalansuotas kompromisas.