


Tik vienas žingsnis! Patobulintas cigarečių pakuočių karšto štampavimo procesas, lengvai pasiekiant kokybės ir efektyvumo pagerinimą
Pramonės perspektyva: Keli iššūkiai ir galimybės cigarečių pakuočių gamyboje
Kaip tabako gaminių vaizdo kortelė, cigarečių pakuotės yra atsakingos už prekės ženklo komunikaciją, o jų vaizdiniai efektai daro tiesioginę įtaką vartotojų pirkimo sprendimams. Tam reikia cigarečių pakuočių, kad ne tik būtų aukšta - amatininkystės kokybė, bet ir turėti puikų atpažinimą ir tam tikrą anti - padirbinėjimą. Elektropliuoto aliuminio folijos karšto štampavimo procesas perduoda metalinę elektropliuoto aliuminio folijos metalinę tekstūrą į spausdinto produkto paviršių tikslioje temperatūroje ir slėgio valdyme. Jos savybės puikiai atitinka cigarečių pakuočių poreikius proceso, atpažinimo ir anti - padirbinėjimo našumu, todėl yra plačiai naudojamos cigarečių pakuočių gamyboje.
Kaip svarbus pakuočių spausdinimo padalijimas, cigarečių pakuočių spausdinimas pasižymi didelių gamybos partijų ir aukštų kokybės standartų savybėmis. Vadovaudamasi „praktikuojant taupų ir priešingų atliekų praktiką“, tabako pramonė gerina kokybę, mažina sąnaudas ir padidino efektyvumą daugelį metų, ir dabar pradėjo įveikti sunkumus. Šiuo atžvilgiu cigarečių pakuočių spausdinimo įmonėms skubiai reikia diegti technologijas, optimizuoti proceso srautą ir giliai panaudoti savo galimybes susidoroti su įvairiais iššūkiais, tokiais kaip klientų paklausos atnaujinimas ir padidėjęs išlaidų spaudimas.
Šiuo metu karštas cigarečių pakuočių štampavimo procesas daugiausia pasižymi keturiomis savybėmis: keliais karšto štampavimo taškais, puikiais karšto štampavimo modeliais, turtingomis ir įvairiomis karštų štampų medžiagomis (tokiomis kaip paprasta folija, lazerinė folija, anti - padirbinėjama folija ir tt), o po to - susipynę ir integruojama. Išsamiai pritaikę QR kodo technologiją spausdinant cigarečių pakuotes, klientai pateikė aukštesnius proceso tikslumo ir pristatymo laiko reikalavimus. Atsižvelgiant į tai, kaip pasiekti efektyvų elektropliuotų aliuminio medžiagų panaudojimą ir stabiliai pagerinti gamybos efektyvumą, natūraliai tapo pagrindiniu įvairių įmonių dėmesiu karšto štampavimo procese.
Problemos analizė: Medžiagos atliekų dilema Tiesioginio traukimo metodo ypatingose situacijose
Naudoto aliuminio kiekį daugiausia lemia aliuminio plotis ir aliuminio šuolio žingsnio ilgis. Taikant įprastu tiesioginio piešimo metodu, aliuminio folijos plotis yra lygus karšto štampavimo modelio pločiui ir abiejų pusių paraštei (abiejų pusių paraštė reiškia paraštę, kurią rezervuoja aliuminio folijos plotis, kad būtų išvengta neišsamių karštų štampų, nei 10 m. štampavimo modelis). Bet kai karšto štampavimo modelis yra siauras (pvz., „Kvadrato“ karšto štampavimo modelis 1 paveiksle, kuris yra tik 7 mm pločio), o karšto štampavimo procesas turi vykti esant dideliam mašinos greičiui-6000 lakštų per valandą, kad būtų užtikrinta, jog elektropliuotas aliuminio svoris, netgi foilas nutrūko, pavyzdžiui, aluminio folijos deformacijos deformacija ar net foilas. Ratas, elektrinio aliuminio plotis turi būti padidintas iki 20 mm ar daugiau.
Remiantis aukščiau pateiktais duomenimis (išskyrus žingsnį praleidžiant aliuminio dengimo), remiantis 10 mm kraštu iš abiejų pusių, aliuminio dengimo panaudojimo greitis yra [({7+10)/20] × 100%=85%; Jei apskaičiuota remiantis 6 mm kraštu iš abiejų pusių, elektrolitinio aliuminio panaudojimo greitis yra tik [(7+6)/20] × 100%=65%.
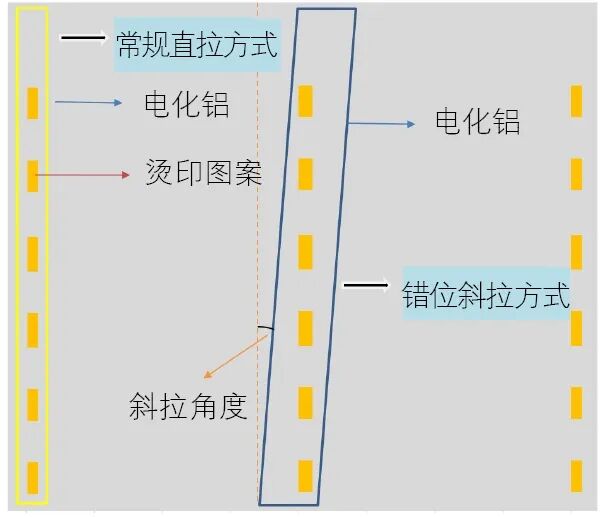
1 paveikslas Įprasto tiesaus traukimo metodo pavyzdys ir netinkamai suderintas įstrižainės traukimo metodas
Aliuminio elektropliacijos piešimo proceso patobulinimas yra pritaikytas aliuminio elektropliacijos metodas, skirtas padidinti aliuminio elektropliacijos panaudojimo greitį, tuo pačiu užtikrinant sklandų elektroplavimo proceso veikimą ypatingoje situacijoje, kai karšto štampavimo modelis yra palyginti siauras. Kaip parodyta 1 paveiksle „Netinkamas įstrižinio piešimo metodas“, sureguliuodamas aliuminio folijos polinkį ant karšto štampavimo korio plokštės, aliuminio folija gali būti pagerinta nuo įprastinio tiesiojo piešimo metodo iki įstrižo piešimo būdo, kuris gali sumaniau panaudoti tuščią plotą, esantį įstrižos brėžinio pusėje, kad būtų galima klaidingai vertinti karštą antspaudą.
Patikrinimo įgyvendinimas: Pre - ir praktinės patirties dalijimasis ir dalijimasis Pre - palyginimas
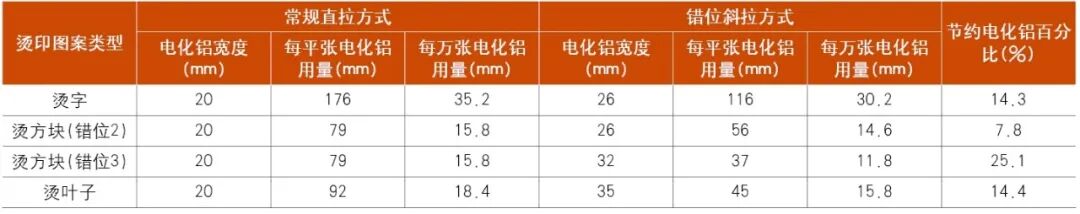
2 paveikslas vizualiai iliustruoja plokščio lakšto vienos eilės karšto štampavimo padėties išdėstymą keliems cigarečių pakuotės produktams, taip pat tikrojo aliuminio folijos karšto štampavimo efektų palyginimas naudojant įprastus tiesius traukos ir pakopinius įstrižainės traukimo metodus. 1 lentelė taip pat patikrina aliuminio kiekio, naudojamo kelis produktus, kiekį, naudojant įprastą tiesų brėžinį, ir pakopinių įstrižainių piešimo metodų, naudojant išsamų duomenų palyginimą, pateikiant tvirtą duomenų palaikymą šio patobulinto metodo efektyvumui.
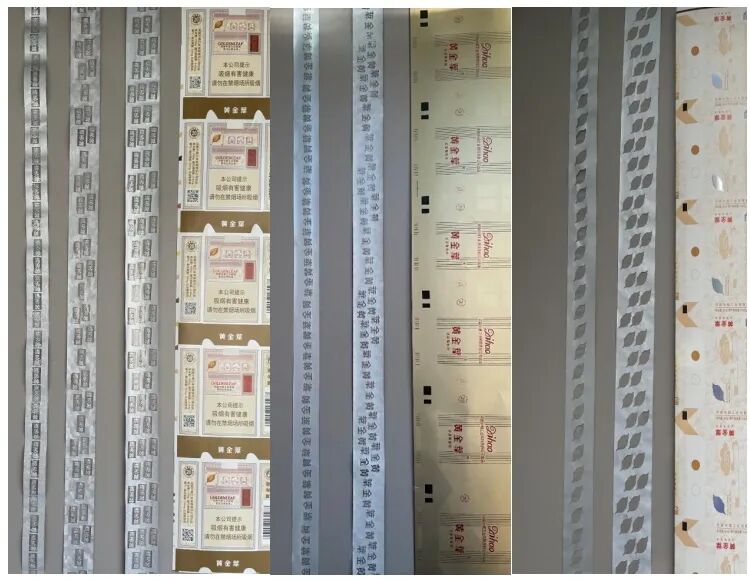
2 paveikslas: Karštos štampavimo padėties ir įprastos tiesios traukos ir netinkamai suderintos įstrižainės traukimo efektai keliems cigarečių pakuotės produktams
1 lentelė: Aliuminio suvartojimas ir palyginimas tarp įprasto tiesaus traukimo metodo ir netinkamai suderintos įstrižainės traukimo metodo
Praktiniame operacijoje netinkamo poslinkio skaičius įstrižai karšto štampavimo nėra fiksuotas, tačiau jį reikia koreguoti atsižvelgiant į aliuminio panaudojimo greitį ir tikrąjį karšto štampavimo efektą. 3 paveiksle pateiktas kelių produktų, turinčių skirtingą netinkamo poslinkio skaičių, palyginimas įstrižai karšto štampavimo metu. Galima pastebėti, kad padidėjus netinkamo poslinkio skaičiui, padidės aliuminio folijos paviršiaus išplėtimas ir šlaito padidėjimas. Nors tai tam tikru mastu gali pagerinti aliuminio folijos panaudojimo greitį, sulankstymo, raukšlėjimo, sūpynės ir karštų sunkiųjų padėčių štampavimo tikimybė (dažniausiai horizontalus sutapimas tarp netinkamų modelių), vykstančių aukšto - greičio veikimo metu, taip pat padidės atitinkamai. Todėl būtina išsamiai ir išsamiai atsižvelgti į įvairius veiksnius, subalansuoti ryšį tarp aliuminio elektropliacijos panaudojimo greičio ir sklandaus karšto štampavimo veikimo ir užtikrinti optimalų gamybos efektą.
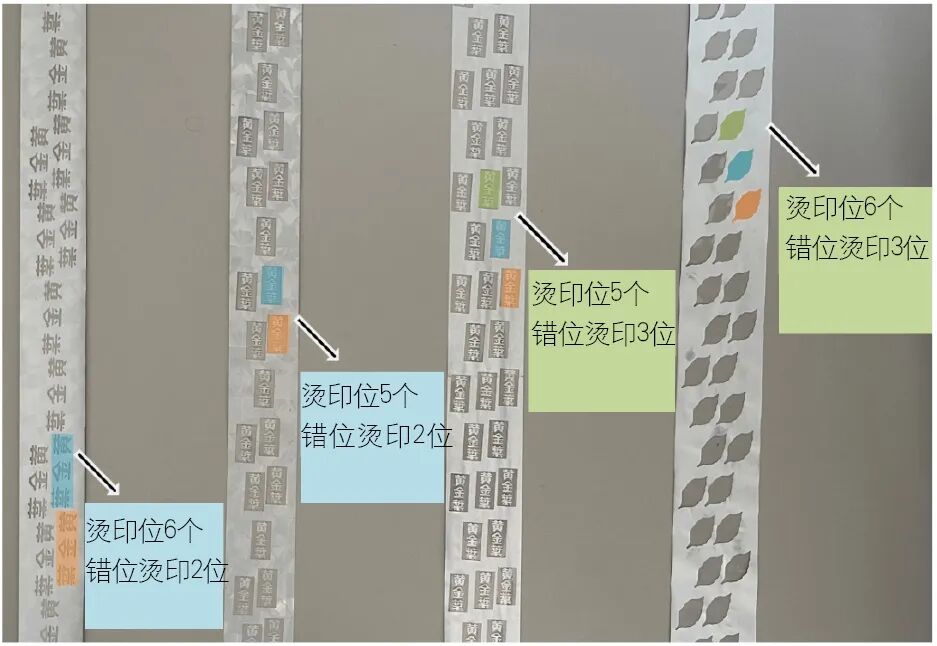
3 paveikslas
Kalbant apie šuolio žingsnio skaičiavimą, nors yra skirtumų tarp aliuminio netinkamo poslinkio įstrižainės traukimo ir įprasto tiesiojo traukimo metodo skaičiavimo metodo, pagrindinis principas yra tas pats. Apskaičiuodami „Skip“ žingsnį, paprasčiausiai atimkite iš pradinio karšto štampavimo padėties skaičiaus poslinkio skaičių, kad gautumėte įstrižainės įstrižainės karšto štampavimo padėties skaičių. Originalaus karšto štampavimo modelio ilgis ir tarpai tarp originalių karšto štampavimo padėties išlieka nepakitusi, o „Skip Step“ skaičiavimas vis dar atliekamas pagal įprastą tiesiojo piešimo metodą. Kalbant apie horizontalų tarpą tarp dviejų netinkamai suderintų karšto štampavimo padėties, jis gali būti pasiektas sureguliuojant aliuminio folijos įstrižainės traukos kampą.
Reikėtų pažymėti, kad dėl to, kad aliuminio folijos žingsnio ilgis (a) yra apskaičiuojamas atsižvelgiant į tiesų traukimo režimą, gali būti nuokrypis tarp iš anksto nustatyto žingsnio ilgio (A) ir tikrojo aliuminio vaikščiojimo ilgio (C), kai veikia pasviręs traukimo režimas
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
Dėl šio nuokrypio faktiniai karšto štampavimo rezultatai ant aliuminio folijos nesuderinamas su numatomu efektu nustatant šuolio žingsnį. Šiuo metu operatoriui reikia pakartotinai pabandyti sureguliuoti originalų karšto štampavimo modelio ilgį, karšto štampavimo padėties tarpus, išilginį karšto štampavimo modelio tarpus ir kitus duomenis, pagrįstus karšto aliuminio folijos štampavimo rezultatais, kad būtų patenkinti karšto antspaudo tarpo, ir kitų aliuminio folijos gamybos proceso, kuris užtikrintų produkto kokybės ir kitų parametrų, rezultatų.
Inovacijos nėra nepasiekiamos, jos yra paslėptos kiekvienoje kasdienėje gamybos detalėje. Įkvėpimo kibirkštis, nedidelis proceso koregavimas gali sukelti reikšmingų pokyčių. Inovacijos yra pagrindinė varomoji jėga ir kertinis konkurencingumo akmuo įmonėms plėtrai. Turėtume skatinti darbuotojus toliau tyrinėti, kaupti mažas naujoves dideliems proveržiams ir kartu skatinti įmones ir pramonės šakas pasiekti naujas aukštumas.