


Prastas plonų dėžių cigarečių pakelių pritaikymas mašinai? Labai svarbu pasirinkti štampavimo-procesą
Pastaraisiais metais plonos kietos cigarečių pakuotės tapo daugelio cigarečių prekių ženklų masto plėtros ir struktūros atnaujinimo varomąja jėga. Vis daugiau cigarečių prekių ženklų orientuojasi į vartotojų paklausą, skatina produktų kartojimą ir atnaujinimą bei kartu skatina spartesnę plonų kietų pakelių cigarečių kategorijos plėtrą. Kadangi plonų kietų pakelių cigarečių rinkos dalis ir toliau auga, plonų cigarečių pakavimo aparatų greitis taip pat nuolat didėja ir pasiekia 600–700 pakelių per minutę greitį. Netinkamas cigarečių pakelių pjaustymas ir formavimas labai apribos jų pritaikymą prie aparatų. Remiantis mašininiais bandymais su cigarečių pakavimo aparatais, pjaustant apvalią-į-apvalią-apvalią cigarečių pakelį gaunamos plonos kietos cigarečių pakuotės, kurios geriau pritaikomos mašinai, palyginti su pjaustymu iš plokščio-į-plokščio štampavimo-.
Pjovimo{0}}proceso pasirinkimas
Pjovimo{0}}procese plonus cigarečių pakelius pagaminti sunkiau nei standartinius cigarečių pakelius. Lyginant pakuotės dėžučių dydžius, kaip parodyta 1 paveiksle, plonos pakuotės matmenys yra 260,3 mm × 77,0 mm, o standartinės pakuotės matmenys – 245,0 mm × 98,0 mm. Plonas paketas yra ilgesnis, o popieriaus juostos plotis iš esmės siekia daugiau nei 770 mm. Horizontalus išdėstymas bus 50–60 mm platesnis nei standartinis paketas, o padidintas horizontalus išdėstymas turės įtakos štampavimo-matmenų tikslumui. Kalbant apie vertikalią uždėjimą, plonas paketas yra siauresnis, o jei vertikaliai uždėta per daug vienetų, tai apsunkins registraciją pjovimo skirtukuose ir plokštelių galuose.
Kaip matyti 1 paveiksle, mažiausias atstumas tarp plonosios pakuotės raukšlių linijos yra 8,0 mm, o tai yra 4,0 mm mažesnis nei standartinio paketo. Dėl „jėgos konkurencijos“ faktoriaus kuo mažesnis atstumas tarp raukšlių linijų, tuo sunkiau kontroliuoti raukšlių gylio vienodumą. Atstumas tarp raukšlių linijos ir štampavimo{5}} krašto plonoje pakuotėje yra 11,0 mm, o standartinėje pakuotėje – 21,5 mm. Kuo arčiau šis atstumas, tuo didesnės jėgos reikia norint atidaryti pakuotę formuojant. Jei raukšlių gylis yra nepakankamas arba sukibimas prastas, cigarečių pakavimo aparatas dažnai sustos. Šiuo metu visose buitinėse plonose pakuotėse naudojamas plokščias-ant-plokščias štampavimo{13}}pjovimo metodas. Siekdama geriau kontroliuoti štampavimo -pjovimo formavimo efektą ir užtikrinti stabilų tinkamumą mašininiam padavimui, mūsų įmonė atlieka bandomąjį patikrinimą, naudodama rotacinį{16}}pjovimo metodą.
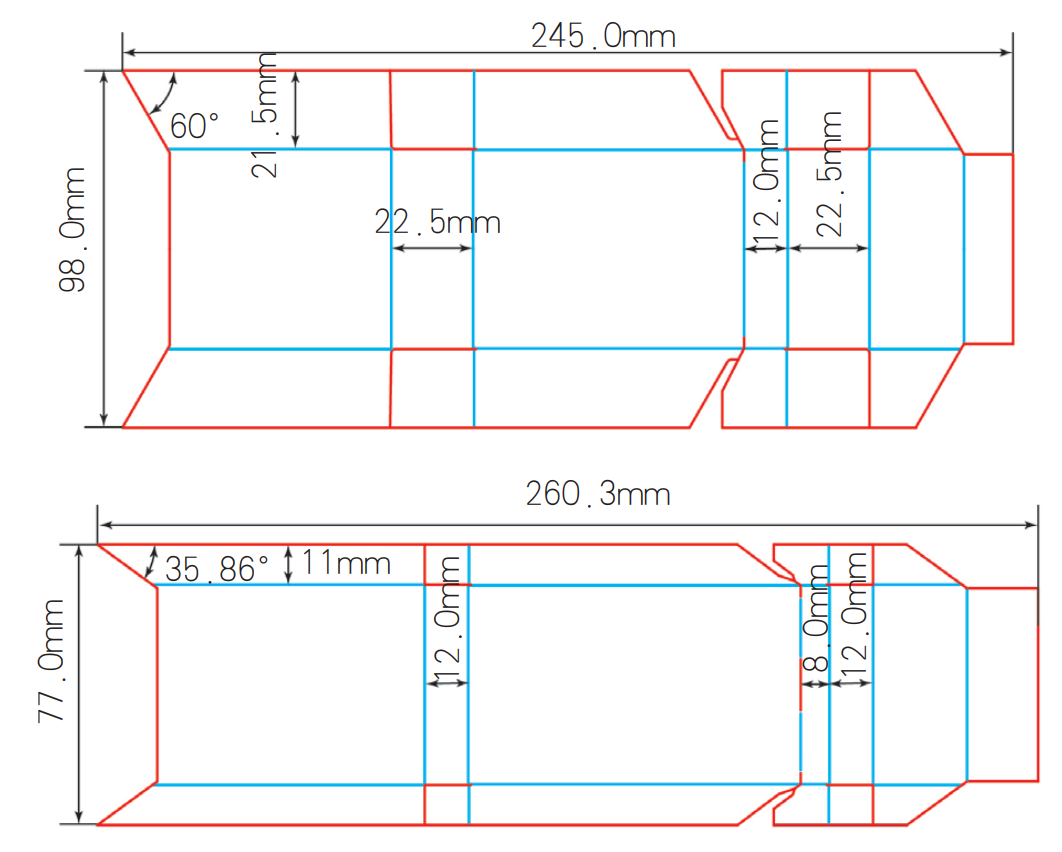 1 pav. Standartinės (viršuje) ir smulkios (apatinės) dėžės cigarečių pakelių dydžio schema
Ankstyvojo proceso planavimo ir analizės metu palyginome jį su plokščiu ir plokščiu štampavimo-metodu ir nustatėme, kad apskrito štampavimo-metodas turi šiuos penkis privalumus.
01/ Aukštas gamybos efektyvumas
Pagal štampavimo-staklių greitį 210 000 lakštų per valandą, apskrito štampavimo-produktyvumas yra du kartus didesnis nei pjovimo plokščiu štampu- (greitis 105 000 lapų per valandą).
02/ Naudojant tokio paties ilgio popierių, gaminio išeiga bus didesnė
Apvalus štampavimo-pjovimas taikomas ritinėlio padavimo metodu, kai rinkimo metu nereikia palikti kandiklio ir antgalio padėties, taip pat galima užtikrinti nuolatinį kryžminį-įdėjimą, o tai leidžia sutaupyti apie 6 % popieriaus. Pagal 77 mm cigarečių pakelio dėžutės plotį 10 000 dėžių bus pagaminta 1,48 mln. daugiau smulkių gaminių.
03/ Vienodesnis slėgis ir geresnė štampavimo-kokybė įdubimo ir štampavimo-pjovimo metu
Kadangi apvalus štampavimo ir presavimo metodas yra linijinis kontaktas, štampavimo -pjovimo ritinys turi didelio-tikslumo keturių- ašių apdirbimo centrą, kuris gali užtikrinti, kad gaminio matmenų tikslumas būtų kontroliuojamas 0,2 mm tikslumu, o plokštumos forma tiksliai paverčiama trimačiu-apdirbimo modeliu. Kadangi taikant šį metodą taikomas linijinio presavimo metodas su mažesniu slėgiu, įspaudimo ir štampavimo-slėgio vienodumas yra daug didesnis nei plokščiojo presavimo ir plokščiojo štampavimo-suspaudimo, o cigarečių pakelių gaminių formavimas yra stabilesnis.
04/ Didelis štampo-pjovimo tikslumas
Apvalioje štampavimo-staklėje yra didelio-tikslumo registravimo įtaisas ir štampavimo-fazės reguliavimo įtaisas, kuriuo galima pasiekti didelio-tikslaus štampavimo-pjovimo. Įtempimo valdymo sistema gali pagerinti padėties nustatymo tikslumą spausdinant, pjaustant-ir įlenkiant. Kadangi paklaida tarp viso štampavimo-pjovimo, įdubimo plokštės perimetro ir spausdinimo proceso plokštės perimetro gali būti tolygiai paskirstyta kiekvienai cigarečių dėžutei apskritimo kryptimi, didelių skirtumų tarp plokščio štampo-pjovimo įvorės{10}}problema yra tai, kad galima išvengti vieno pjaustymo dėžutės dydžio ir tikslesnės įkandimo plokštės dydžio.
05/ Didelis štampuotų -plokščių atsparumas spaudimui
Apvalios štampavimo-plokštės tarnavimo laikas yra ilgas, štampai-pjovimo volą galima pakartotinai-šlifuoti 3 kartus, be to, po kiekvieno šlifavimo jis gali suktis 500–10 mln. apsisukimų, o tarnavimo laikas yra daug ilgesnis nei plokščiojo štampavimo{6}}pjovimo metodo.
Die{0}}sumažės pasirinkimo proceso rizika
Plonos atšakos dėžutės tipo cigarečių pakelio apvalios presavimo apvalios štampavimo-pjovimo įrankis iš esmės pagamintas iš importuoto miltelinio plieno, kuris po grubaus apdirbimo gesinamas vakuume, o kietumas gali siekti daugiau nei HRC60. Siekdami užtikrinti, kad apvalių štampų -pjovimo dėžių pakuotės procesas atitiktų masinę gamybą ir galėtų išlaikyti efektyvų bei stabilų-pritaikymą prie mašinos, planuodami procesą turime atsižvelgti į toliau nurodytus keturis rizikos punktus.
01/ Rizika, kad „kregždutės“ aštrūs kampai „sulaužys peilį“
Kaip parodyta 1 paveiksle, smulkios dėžutės cigarečių pakelio galo kampas yra 35,86 laipsnio, o tai yra daug mažesnis nei standartinės dėžutės cigarečių pakelio 60 laipsnių. Kuo mažesnis kampas, tuo didesnė tikimybė, kad popierius suspaudžia aštrius kampus pjovimo ir presavimo metu.
02/ Įtraukos linijos pločio ir gylio pasirinkimo rizika
Atsižvelgiant į skirtingas popieriaus rūšis (pernešimo popierius, laminuotas popierius, baltas kartonas), skirtingą storį, reikiamo įdubimo gylio ir pločio skirtumą skirtingose dėžutės tipo padėtyse, būtina pasirinkti tinkamą įdubimo kraštą ir įdubimo griovelio plotį, kampą ir aukštį. Kai pasirinkimas yra nepagrįstas, po lipdymo lengva sukelti „įstrižos burnos“, „dangaus ir žemės“ arba „dangų dengiančios žemės“ problemą.
03/ Pjovimo briaunos pločio ir krašto kampo pasirinkimo rizika
Skirtingo ašmenų pločio ir kraštų kampo įrankiai parenkami pagal popierių ir rašalą, kad būtų išlaikytas pakankamas atsparumas spausdinimui ir štampavimo{0}}kraštų apdaila. Pjovimo briaunos kampo diapazonas yra 35–55 laipsniai, o krašto pločio diapazonas yra 0,02–0,05 mm. Popieriaus rūšis galima apytiksliai suskirstyti į baltą kortelę, perdavimo kortelę ir laminuotą kortelę. Rašalų tipus galima apytiksliai suskirstyti į įprastus, baltus ir UV dažus. Skirtingas popierius ir rašalas turi skirtingus pjovimo krašto pločio ir krašto kampo pasirinkimus.
04/ Rizika pasirenkant perpjautų cigarečių pakelių skaičių-
Pirmiausia reikia pasirinkti štampavimo-apvalinių cigarečių dėžių skaičių, atsižvelgiant į spausdinimo kortelės padėties valdymo sunkumą, ir pabandykite naudoti tiek pat cigarečių dėžių, kiek ir spausdinimo perimetras, kad iškirptumėte-; Kuo mažesnis periferinių cigarečių dėžių skaičius, tuo lengvesnis ritinėlio svoris, o plonos dėžutės cigarečių pakelio plokštės horizontalus ilgis yra ilgesnis nei standartinio dėžutės tipo cigarečių pakelio, todėl yra didesnė tikimybė, kad vidurinėje dėžėje bus įpjovimas ir nepakankamas įspaudimas. Nors viena ir keturios ašys, parodytos 2 paveiksle, pridedamos siekiant kompensuoti slėgio trūkumą, kuo didesnis štampavimo -pjovimo volelio skersmuo ir pakankamas svoris, tarpinio slėgio stabilumas smulkios atšakos dėžutės tipo cigarečių pakelyje yra palankesnis.
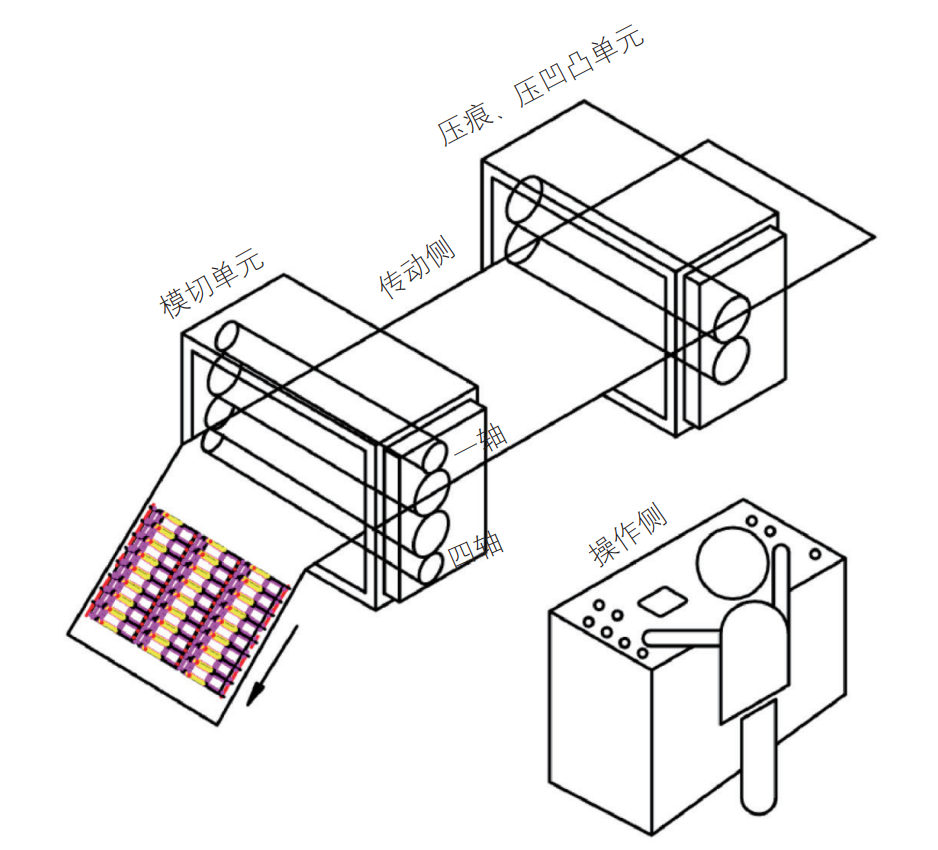
2 pav
Be geresnio ir stabilesnio mašinos pritaikomumo plonoms -pakelių cigarečių dėžėms, apvalus-slėgis apvalus-pjovimas taip pat gali išplėsti jungtis prie tikrinimo įrangos, automatinės surinkimo įrangos, automatinio tekinimo įrangos, automatinio sujungimo įrangos ir automatinio padėklų dėjimo įrangos, taip pat gali būti integruota su AGV automatinėmis išmaniosiomis gamybos sąlygomis. Apvalus-slėgis apvalus štampavimo-pjovimas ant plonų-pakelių cigarečių dėžių įrodė savo didelį efektyvumą ir stabilumą. Ateityje taip pat atliksime platesnius taikymo tyrimus.