


Išsamiausi karštojo štampavimo procesų tipai ir pagrindiniai apdorojimo taškai
Folijos štampavimo procesas
Folijos štampavimas turėtų būti vadinamas elektrocheminiu folijos štampavimu (Foil Stamping), o kadangi dažniausiai naudojamas auksas ir sidabras, šnekamojoje kalboje jis vadinamas aukso štampavimu, folijos štampavimu arba folijos aukso štampavimu.
Kiekvienas yra matęs spausdintų medžiagų, kuriose naudojamas folijos štampavimo procesas, pavyzdžiui, knygų viršeliai, nekilnojamojo turto brošiūros, vizitinės kortelės ir pakuotės, kurios yra labai populiarios. Tačiau jei nesate buvęs spausdinimo gamykloje, galbūt nesate gerai susipažinęs su folijos štampavimo gamybos procesu.
Šiandien Xiao Jiang specialiai surado animuotą vaizdą, kuris padės kiekvienam geriau suprasti folijos štampavimo principą ir procesą.
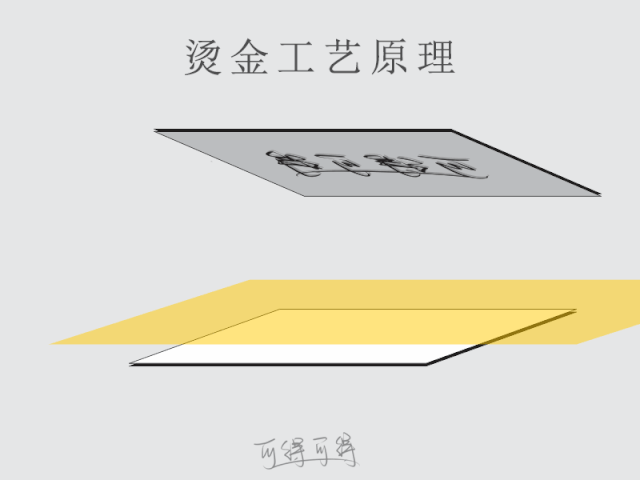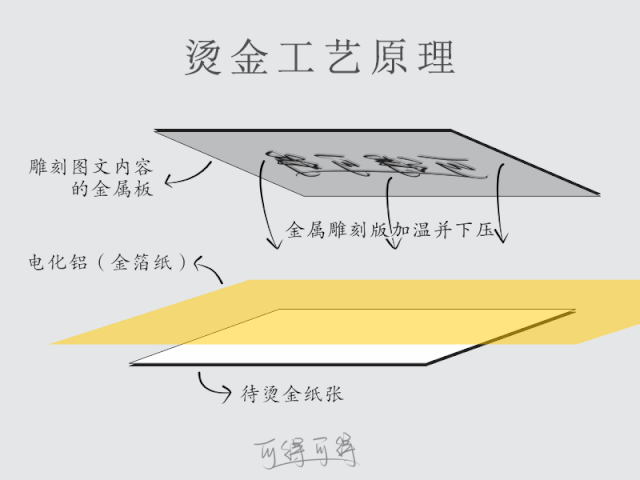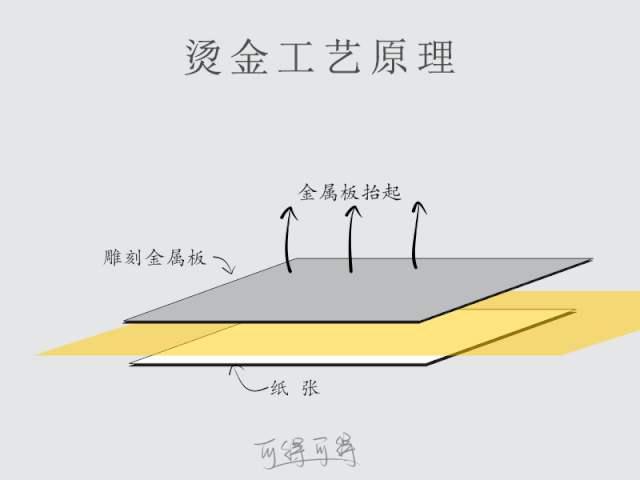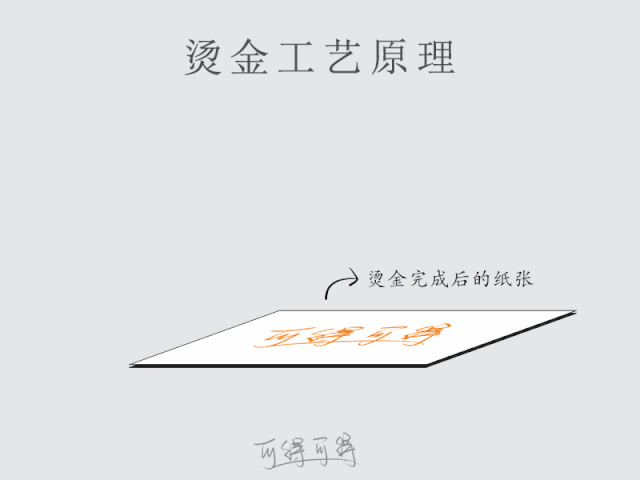
Karšto štampavimo procese naudojamas karšto presavimo principas, kad aliuminio sluoksnis elektrocheminiame aliuminyje būtų perkeltas į pagrindo paviršių, kad būtų sukurtas specialus metalo efektas, kurį galima suskirstyti į šaltąjį karštąjį štampavimą ir karštąjį štampavimą, iš kurių karštasis štampavimas skirstomas į: įprastą plokščią karštąjį štampavimą, trijų matmenų karštąjį štampavimą ir reljefinį karštąjį štampavimą (dažniausiai žinomas kaip konfigūravimas) štampavimas ir kiti procesai.
01
Paprastas plokščias karštas štampavimas
1. Spausdinimo plokščių (paprastai žinomų kaip "viršutinės plokštės") gamybos procesas.
Karšto štampavimo plokščių gamybos kokybė yra svarbus veiksnys, turintis įtakos karštojo štampavimo kokybei. Įprastų plokščių karšto štampavimo plokščių gamyboje daugiausia taikomas fotografijos korozijos plokščių gamybos procesas ir elektroninio graviravimo plokščių gamybos procesas, pirmasis yra paprastas gamybos procesas ir maža kaina, tačiau karšto štampavimo plokštės tikslumas taip pat yra palyginti mažas, apsiriboja karšto štampavimo tekstu, storomis linijomis ir raštais, kuriems taikomi žemi kokybės reikalavimai; Pastarosios pagaminta karšto štampavimo plokštė pasižymi dideliu tikslumu, gali turtingai ir subtiliai išreikšti vaizdo lygio įrangos veikimą, gali gerai atkurti smulkias linijas ir nevienodą paveikslėlių ir tekstų storį, kaina yra gana didelė, taikymo sritis yra gana plati ir tinka cigarečių pakeliai, vyno pakuotės, vaistų pakuotės, kosmetikos pakuotės ir kt.
2. Spaudos plokščių medžiagų parinkimas
Įprastoms plokščioms karšto štampavimo plokštėms dažniausiai naudojamos vario arba cinko plokštės. Varinės plokštės turi subtilią tekstūrą, lygų paviršių, gerą šilumos laidumą, atsparumą dilimui ir atsparumą slėgiui, jas nėra lengva deformuoti, todėl jas mėgsta dauguma plokščių gamybos gamyklų. Informacijos apie spaudinių gamintojus, turinčius mažus kiekius ir žemus kokybės reikalavimus, karšto štampavimo plokštės plokštė gali būti cinko plokštė.
3. Apatinės plokštės medžiagos parinkimas (paprastai žinomas kaip "apatinė versija").
Šiuo metu dauguma įprastų plokščių karšto štampavimo plokščių gamintojų gamina tik karštojo štampavimo plokštes, o dėl skirtingų karštojo štampavimo terpių plokščių gamintojai negali pateikti tinkamų atraminių plokščių, todėl dauguma kartoninių pakavimo įmonių susiduria su problema, kaip pasirinkti, kokią medžiagą pasirinkti įprastas plokščias karšto štampavimo plokštes. Visapusiška karštojo štampavimo medžiaga, atsparumas spausdinimui, pritaikomumas, paprastas valdymas ir kiti veiksniai yra per-supakuoti. Tokia santrauka: Dengto popieriaus spaudiniams, naudojant įprastą plokščią karštą štampavimą, kaip pagrindinę plokštę galima naudoti PS plokštes, plieno grandymo peiliukus ir grubų popierių, kurio storis yra apie 0,5 mm; auksiniam kartonui, sidabriniam kartonui, lazeriniam kartonui ir stiklo kartonui kaip pagrindinę plokštę gali būti naudojama 0,8–1,5 mm storio izoliacinė plokštė ir plieninis grandymo peilis; Nepriklausomai nuo to, iš kokios medžiagos pagaminta pagrindo plokštė, po ja būtina įdėti spaudimo popierių.
4. Proceso reikalavimai
✦ Elektrifikuotas aliuminis
Įprastas elektrocheminis aliuminis sudarytas iš 4–5 skirtingų medžiagų sluoksnių, įskaitant pagrindo plėvelės sluoksnį, lupimo sluoksnį, dažantį sluoksnį, aliuminio dengimo sluoksnį ir lipnų sluoksnį. Karštojo štampavimo greičiui ir kokybei daugiausia įtakos turi pakuotės dekoravimo lupimo sluoksnis ir lipnus sluoksnis, jei šios dvi dangos nėra pakankamai jautrios karščiui, karšto štampavimo greitis bus atitinkamai sumažintas.
✦ Temperatūra, slėgis, greitis
Tai yra trys pagrindiniai karštojo štampavimo proceso elementai, ir tik kontroliuodami ryšį tarp šių trijų galime kontroliuoti karštojo štampavimo kokybę. Įprasto plokščio karšto štampavimo temperatūra paprastai yra 70–110 laipsnių, temperatūra yra per žema, elektrocheminio aliuminio lipnus sluoksnis ir lupimasis sluoksnis negali visiškai ištirpti, o elektrocheminis aliuminis negali būti visiškai perkeltas karšto štampavimo metu, todėl negalima atlikti karšto štampavimo; Jei temperatūra yra per aukšta, popierius bus labai deformuotas, todėl gali kilti tokių problemų kaip netikslus perspausdinimas, grafinis įklijavimas, rašysenos žydėjimas ir elektrocheminis aliuminio spalvos pasikeitimas. Karšto štampavimo slėgis turi būti sureguliuotas pagal karštą štampavimo terpę ir viršutinių bei apatinių plokščių laikomąją galią ir karšto štampavimo greitį: rankinis karšto štampavimo auksas paprastai valdomas 600–700 lapų per valandą greičiu; Automatinė karšto štampavimo mašina paprastai valdoma 3500–5000 lapų per valandą greičiu.
02
Trijų{0}}matmenų perm
Juo galima vienu metu užbaigti karštąjį štampavimą ir presavimą, sumažinant apdorojimo procesą ir atliekų kiekį, atsirandantį dėl netikslaus antspaudavimo, pagerinant gamybos efektyvumą ir gaminio kokybę. Jis daugiausia naudojamas karštuoju būdu štampuoti įvairias aukštos kokybės{0}}kartonines pakuotes, pvz., cigarečių pakelius, vyno pakelius, vaistų pakuotes ir kosmetikos pakuotes.
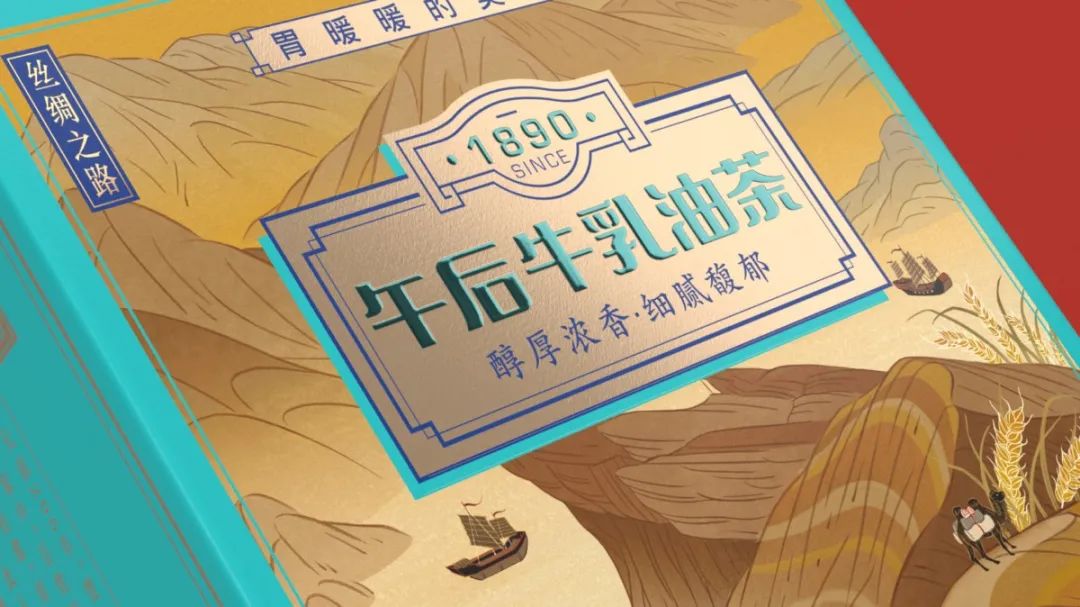
1. Apibrėžimas (taip pat žinomas kaip įgaubtas ir išgaubtas perm, trimatis-perm, reljefas)
Trimatis karštasis štampavimas reiškia, kad karštuoju štampavimu apdorotos nuotraukos ir tekstai turi akivaizdų aukštį ir trimačius sluoksnius, kurie išsiskiria ant spaudinio paviršiaus. Trimatė karštojo štampavimo technologija yra sudėtinė technologija, jungianti karštojo štampavimo technologiją ir įgaubtą bei išgaubtą technologiją, kuri taip pat gali būti vertinama kaip „karštojo štampavimo + įgaubto ir išgaubto“ derinio derinys, tai yra korozijos arba graviravimo technologijos naudojimas, kad grafinis karštojo štampavimo tekstas ir įgaubta ir įgaubta raidė būtų negatyvas ir įgaubtas. ir mažesnis bendradarbiavimas, kad būtų galima realizuoti karšto štampavimo ir štampavimo bei išgaubtos technologijos procesą, užbaigtą vienu metu.
2. Principas
Trimatis karštasis štampavimas yra vienkartinis karštojo štampavimo ir įgaubto bei išgaubto spaudimo užbaigimas: naudojant karšto štampavimo plokštes ir apatines formas, veikiant tam tikram slėgiui ir temperatūrai, spausdintas pagrindas yra plastiškai deformuojamas, o tuo pačiu metu elektrocheminis aliuminio folija deformuojama taip, kad ant pagrindo spausdinama plastikinė spauda, aliuminio folija ar kita. meninis apdorojimas spausdinamos medžiagos paviršiuje. Trimatė elektrinio graviravimo karšto štampavimo plokštė yra labai tiksli, o karštojo štampavimo efektas yra labai išskirtinis. Elektro-graviravimo žalvario plokštė plačiai naudojama po-spaudos apdorojimui, naudojant kompiuterio programinės įrangos valdymą, iš anksto nuskaitytas vaizdas yra trimatis graviravimas, todėl tokiu būdu pagaminta karštojo štampavimo plokštė gali būti trijų matmenų karšto spaudimo štampavimas su surenkama raide. Pagrindinis šio proceso veiksnys yra plokščių gamyba. Karštojo štampavimo plokštės grafinė dalis turi būti suapvalintos linijos, kurios skiriasi nuo įprastų plokščių karštojo štampavimo plokščių stačiakampių linijų, todėl trimatės karštojo štampavimo plokštės po korozijos turi būti apdorojamos du kartus, o techniniai sunkumai yra didesni.
3. Įgaubtų ir išgaubtų karštojo štampavimo plokščių (paprastai žinomų kaip "viršutinės plokštės, yin plokštės") gamyba.
Įgaubtų ir išgaubtų karšto štampavimo plokščių gamybos principas yra sudėtingesnis nei įprastų plokščių karšto štampavimo plokščių, todėl taip pat pasiekiami įgaubti ir išgaubti efektai, todėl įgaubtos ir išgaubtos karšto štampavimo plokštės turi gilius ir negilius sluoksnius, o grafikos ir tekstų reljefo gylis taip pat yra gilesnis nei įprastų plokščių karšto ir aukštesnio štampavimo plokščių. Šiuo metu vietinėse plokščių gamybos gamyklose naudojamas kompiuterinis-graviruotas žalvario plokščių gamybos procesas, o gaminamos įgaubtos ir išgaubtos karštojo štampavimo plokštės yra sodrios ir smulkios, pasižymi dideliu atsparumu spaudai.
4. Įgaubtos ir išgaubtos karšto štampavimo pagrindo plokštės (paprastai žinomos kaip "žemesnė versija, yang versija") gamyba.
Pagrindo plokštė, naudojama įgaubtam ir išgaubtam karštajam štampavimui, turi būti pozityviosios formos aukšto spauda, atitinkanti įgaubtą ir išgaubtą karšto štampavimo plokštę, o pagrindo plokštės medžiaga, kurią paprastai pasirenka plokščių gamybos gamykla, yra stiklo pluoštas, kuris gali būti iš anksto pagamintas pagal įgaubtos ir išgaubtos karštojo štampavimo plokštės modelį, ir bendradarbiauti su pakeitimo padėtimi, kad būtų galima sukurti dizainą. ir padėties nustatymas.
Apatinė plokštė turi tiksliai atitikti įgaubtą ir išgaubtą karšto štampavimo plokštę, tačiau įgaubto ir išgaubto karštojo štampavimo procese, palaipsniui kylant temperatūrai, įgaubta ir išgaubta karšto štampavimo plokštė išsiplės, o pagrindo plokštės temperatūra nesikeičia, dėl to įgaubta ir išgaubta karšto štampavimo plokštė susilieps arba susimaišys. karštojo štampavimo modelis yra neišsamus. Todėl gaminant pagrindinę plokštę reikia visiškai atsižvelgti į įgaubtos ir išgaubtos karšto štampavimo plokštės plėtimosi greitį, kad būtų užtikrinta tikslesnė pagrindo plokštė.
5. Įgaubto ir išgaubto karštojo štampavimo proceso reikalavimai
✦ Elektrifikuotas aliuminis
Įgaubtam ir išgaubtam karštam štampavimui reikia pasirinkti specialų elektrocheminį aliuminį, o ne naudoti įprastą elektrocheminį aliuminį.
✦ Temperatūra, slėgis, greitis
Įgaubtas ir išgaubtas karštasis štampavimas turi būti baigtas vienu metu, kad būtų baigtas karštojo štampavimo ir įspaudimo leidimas, todėl karšto štampavimo temperatūros reikalavimai yra labai aukšti, paprastai galima atlikti 110–140 laipsnių, tačiau per aukšta temperatūra ne tik sukels problemų, pvz., plokščių įklijavimo ir elektrocheminio aliuminio spalvos pakitimo, bet ir dėl to, kad giliaspaudės plokštės nepavyks per daug tiksliai išplisti ir štampuoti plokštę. karštasis štampavimas. Galima sakyti, kad karšto štampavimo temperatūra yra pagrindinis veiksnys, lemiantis įgaubto ir išgaubto karštojo štampavimo sėkmę ar nesėkmę.
03
Holografinis pozicionavimo karštasis štampavimas
Holografinis pozicionavimo karštasis štampavimas priklauso specialiam karštojo štampavimo procesui, kuriame naudojamas anti-elektrocheminio aliuminio padirbinėjimo raštas, kuris gali ne tik žymiai pagerinti gaminio anti-klastojimą, bet ir produkto, daugiausia naudojamo įvairiose kartoninėse pakuotėse, kurioms reikia apsaugos nuo padirbinėjimo funkcijų, kokybę.
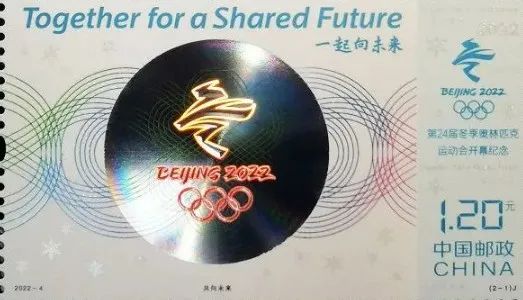
1. Apibrėžimai
Karšto štampavimo elektrocheminis aliuminis yra holografinis vaizdas, o vaizdas turi būti tiksliai išdėstytas ant spausdinto gaminio karštojo štampavimo būdu. Yra du pagrindiniai holografinio karštojo štampavimo tipai: įprastas karštasis štampavimas ir pozicionavimo karštasis štampavimas.
Holografinės padėties lyginimas – tai lazerinės holografinio vaizdo apsaugos nuo padirbinėjimo Lazerinės hologramos gaminamos lazerinių trukdžių principu ir naudojant erdvinio dažnio kodavimo metodą. Dėl spalvų dvasios, akivaizdžių sluoksnių, ryškių ir tikroviškų vaizdų, kintamų optinių transformacijų efektų bei didelio informacijos ir techninio turinio lazerinės hologramos buvo plačiai naudojamos namuose ir užsienyje. Jis daugiausia naudojamas kovoti su-įvairių bilietų, kredito kortelių, pasų, banknotų, prekių ženklų, tabako ir alkoholio pakuočių bei svarbių leidinių padirbinėjimu.
2. Principas
Ant holografinės karšto štampavimo medžiagos reikia kaitinti ir išlydyti karšto lydalo klijų sluoksnį ir atskyrimo sluoksnį per karšto štampavimo įrangos šildomą karšto štampavimo štampavimo galvutę, o esant tam tikram slėgiui, karšto štampavimo medžiagos informacinio sluoksnio holografinės grotelės yra atskirtos nuo PET pagrindo, kad aliuminio folijos informacinis sluoksnis, karšto štampavimo paviršius ir informacinis paviršius būtų puikiai sujungti.
3. Holografinės padėties nustatymo karšto štampavimo plokštės gamyba
Holografinės padėties nustatymo karšto štampavimo plokštės gamybos procesas iš esmės yra toks pat kaip įprastos plokščios karšto štampavimo plokštės ir įgaubtos bei išgaubtos karšto štampavimo plokštės.
4. Karšto štampavimo proceso reikalavimai
Holografinio padėties nustatymo karštajam štampavimui turi būti naudojamas specialus lazerinis elektrocheminis aliuminis ir pažangi registravimo aptikimo sistema, kuri nustato, kad karštojo štampavimo medžiagų ir karštojo štampavimo mašinų veikimo reikalavimai yra griežtesni ir aukštesni nei kitų karštojo štampavimo būdų.
✦ Elektrinės akies reguliavimo registracija
Atliekant holografinį padėties nustatymo karštąjį štampavimą, svarbiausias žingsnis yra aptikimo elektrinės akies (jutiklio) reguliavimas. Dažnesnis reguliavimo būdas yra toks: esant aiškiai būsenai, indikatoriaus lemputė dega, kai sutinkamas žymeklis, o indikatoriaus lemputė užgęsta, kai žymeklio nėra. Tačiau tikrovėje gamyboje, naudojant aukščiau pateiktą reguliavimo būdą, dažnai tenka susidurti su tuo, kad aptikimo akis neranda žymeklio ir nuolat siunčia signalą, dėl to atsiranda prastovos ir daug atliekų. Tinkamas reguliavimo metodas yra pirmiausia stebėti aptikimo elektrinės akies reakcijos būseną, kai mašina veikia, o tada atlikti atitinkamus reguliavimus, kad būtų užtikrinta, jog aptikimo elektrinės akies atsakas yra jautrus ir tikslus, o aptikimo elektrinės akies reakcijos būsena negali būti siejama su išvalymo būsena.
✦ Lazeriu elektrizuotų aliuminio plokščių siūlių apdorojimas
Atliekant holografinio padėties nustatymo karštojo štampavimo nuskaitymą, kadangi dauguma holografinių anti-padirbinėjimo raštų ant elektrocheminio aliuminio yra išdėstyti nepriklausomai ir su pertrūkiais, veikiant retkarčiais atsiras siūlė (plokštės siūlė). Todėl holografinio pozicionavimo karštojo štampavimo elektrocheminio aliuminio siūlės šuolio programos valdymas taip pat yra svarbus veiksnys holografinio padėties nustatymo karštojo štampavimo sėkmei.
5. Kitos atsargumo priemonės
(1) Karštojo štampavimo proceso metu kartais atsiranda reiškinys, kad spaudiniai negali būti štampuojami dėl UV lakavimo, kurį sukelia elektrocheminio aliuminio ir UV lako nesuderinamumas. Šiuo metu būtina naudoti karšto štampavimo metodą, o tada UV lakavimą.
(2) Jei spaudinius, kuriuos reikia lyginti, vis tiek reikia apdoroti lazeriu, pirmojo karštojo štampavimo, o paskui lazerinio atspaudo perdavimo metodas negali būti taikomas, o lazerinis atspaudas turi būti perkeltas pirmiausia, o tada karštas štampavimas.
Yra dvi pagrindinės priežastys: pirma, spaudinių paviršius po karštojo štampavimo dažnai būna nelygus, o popierius deformuojasi, o tai labai paveiks lazerinio įspaudo perdavimo efektą; Antra, ankstesniame procese ant mašinos išsibarsčiusios elektrocheminės aliuminio drožlės, popieriaus likučiai, dulkės ir alyvos dėmės ne tik paveikia lazerio atspaudų perdavimo efektą, bet ir gali sugadinti lakavimo plokštę, naudojamą lazeriniam atspaudų perkėlimui.
04
Šaltas karštas štampavimas
Šalto karšto štampavimo elektrocheminė aliuminio folija, veikimo principas ir proceso eiga skiriasi nuo tradicinio karštojo štampavimo, tradiciniame karštojo štampavimo procese naudojamos elektrocheminės aliuminio folijos nugarėlė yra iš anksto padengta klijais, o karšto būgno slėgis naudojamas klijams išlydyti karšto štampavimo metu, kad folija būtų pernešta. Šaltam karštam štampavimui naudojamas specialus elektrocheminis aliuminis, kuris nėra klijuojamas ant nugaros, o klijai tepami tiesiai į vietą, kurią reikia dekoruoti spausdinant. Elektrifikuotos aliuminio folijos perkėlimui naudojama nauja šalto spaudimo technologija.
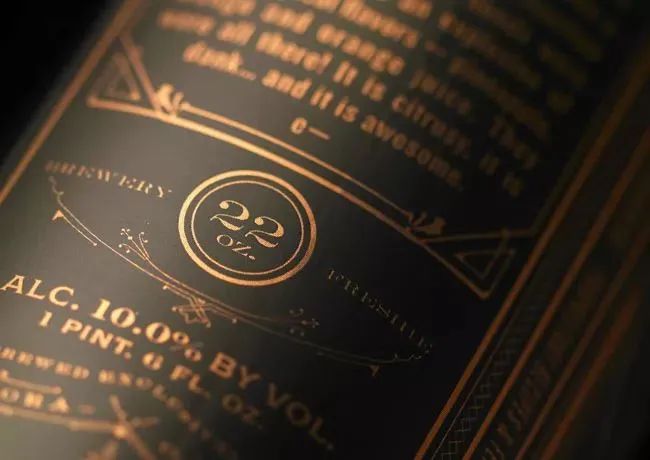
1. Principas
Spausdinant ant elektrocheminiu būdu padengto aliuminio, aliuminis liečiasi su klijais, o veikiant klijams aliuminio folija prisitvirtina prie spausdinamos medžiagos paviršiaus. Proceso eiga yra tokia:
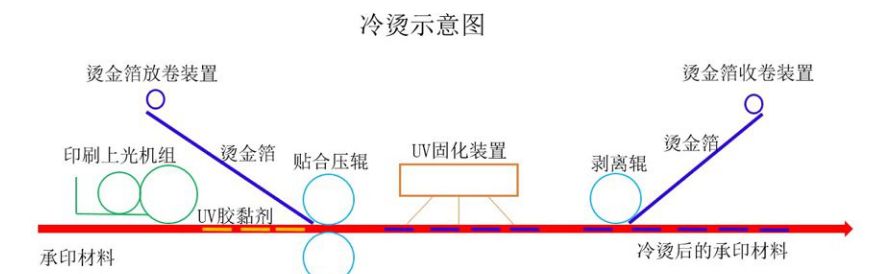
Pirmiausia spausdinamas UV rašalas, o po džiovinimo ant rašalo paviršiaus atspausdinami specialūs klijai, kuriuos reikia karštai štampuoti - UV kietėjimo klijai, o atspausdinti klijai džiovinami pritvirtintame UV įrenginyje, o klijų drėgmė tam tikru mastu pašalinama per UV džiovinimo įrenginį, sudarydamas labai ploną sluoksnį}{1}. slėgiui-jautrus lipnus sluoksnis, kad spausdinamos medžiagos paviršius, kurį reikia karštai štampuoti, sudarytų didelio-klampumo sritį.
Tada pradėkite šaltą štampavimą, veikiant porai metalinių volelių, elektrocheminė aliuminio folija liečiasi su klijais, o elektrocheminė aliuminio folija spaudžiant tvirtai surišama su spausdinimo rašto paviršiumi, o tada nulupama elektrocheminė aliuminio folija, todėl dalis, kurią reikia perkelti ant elektrocheminio aliuminio folijos šalto spaudinio paviršiaus, perkeliama į šaltą spaudinį. Dėl didelio sukibimo tarp klijų ir aliuminio folijos dalis, kurioje pašalinama elektrocheminė aliuminio folija ir klijai, lieka ant spaudinio paviršiaus ir tampa viena su spausdinta medžiaga, o kitos elektrocheminės aliuminio folijos dalys šalinamos kaip tradicinis karštasis štampavimas, kad būtų užbaigta priekinė karštojo štampavimo technologija.
Kadangi elektrocheminis aliuminio folijos raštas, perkeltas į spausdintą medžiagą, plūduriuoja spausdinamos medžiagos paviršiuje, tvirtumas yra labai prastas, todėl jį reikia apsaugoti. Spausdintos medžiagos paviršiaus lakavimas arba laminavimas gali apsaugoti elektrocheminį aliuminio folijos raštą. Galiausiai, kiti po-spaudos apdorojimo procesai, pvz., pjovimas, atliekų išleidimas, pjaustymas arba pervyniojimas ir t. t., užbaigia visą spausdinimo procesą.
2. Atsargumo priemonės
Šaltojo štampavimo procesą riboja klijai, elektrocheminė aliuminio folija ir kitos sąlygos, vis dar yra tam tikrų trūkumų, todėl taikant šalto štampavimo spaudą reikia atkreipti dėmesį.
(1) Kadangi spaudinio paviršiuje yra įspaustas šalto štampavimo elektrocheminis aliuminio folijos raštas, jo tvirtumas yra labai prastas ir turi būti apsaugotas išoriniu dangteliu. Todėl po šalto karšto spaudinio štampavimo spausdintos medžiagos paviršius turi būti glazūruotas arba vaškuotas, kad būtų apsaugotas elektrocheminės aliuminio folijos raštas, o tai padidina šalto štampavimo išlaidas ir proceso sudėtingumą.
(2) Dėl prasto UV klijų, naudojamų šaltam karštam štampavimui, išlyginimo dalis paviršiaus po džiovinimo nėra visiškai plokščia, todėl ant jo perkeliamos elektroizuotos aliuminio folijos paviršius prastas šviesumas ir netgi atsiras difuzinio atspindžio reiškinys. Be to, šaltasis štampavimas netinka plėvelinėms medžiagoms, turinčioms susitraukimo charakteristikų (pvz., PVC, PE ir kt.). Šiuose dviejuose taškuose šalto karšto štampavimo poveikis nėra toks geras kaip tradicinio karšto štampavimo.
(3) Kadangi šaltojo štampavimo kokybė priklauso nuo spausdinamų klijų kokybės, būtina atkreipti dėmesį į klijų kokybę ir tinkamumą spausdinti, taip pat atkreipti ypatingą dėmesį į spausdinimo patirties stebėjimą ir apibendrinimą, kad ateityje būtų geriau.
(4) Šaltojo štampavimo reikalavimus pagrindui galima spausdinti tik ant lygaus paviršiaus, o klijai bus absorbuojami ant šiurkštaus pagrindo, todėl pagrindo paviršiuje nebus pakankamai klijų šaltam štampavimui. Todėl reikia tobulinti šaltojo štampavimo technologiją spausdinant ant šiurkščių paviršių (pvz., odos ir kt.) pagrindo, todėl renkantis pagrindą atkreipkite dėmesį į jo paviršiaus lygumą.
(5) Šaltojo karšto štampavimo technologija šiuo metu daugiausia naudojama spausdinant ant ritininio pagrindo.