


Išspręsta QR kodo spausdinimo ant cigarečių pakelių problema; ši gerai{0}}žinoma cigarečių pakelių spausdinimo įmonė ėmėsi veiksmų!
Kintamieji QR kodai yra tolesnis QR kodo technologijos išplėtimas ir patobulinimas pakavimo programose. Pakuotėms pritaikius kintamus QR kodus, kiekvienas mažiausias gaminio vienetas gali turėti unikalų QR kodą, iš tikrųjų suvokiant „viena prekė, vienas kodas“. „Viena prekė, vienas kodas“ ne tik dar labiau sustiprins anti-produktų padirbinėjimo atsekamumą, leisdamas tiksliai atsekti kiekvieną mažiausią vienetą, bet ir leis įmonėms rinkti duomenis nuo naudotojų iki atskiro asmens, iš tikrųjų įgyvendinant suasmenintą produktų rinkodarą.
Tobulėjant naujoms technologijoms ir procesams, QR kodų taikymas ant cigarečių pakelių ir toliau plečiasi. Siekdami nuolat optimizuoti ir spręsti įvairias spausdinimo tinkamumo problemas (pvz., QR kodo klijus, eilučių linijas, nuokrypius nuo klasės ir kt.), pramonės mokslininkai atliko išsamius tyrimus ir analizę, siekdami pagerinti gaminio kokybę ir užtikrinti QR kodo kokybės stabilumą. Mano įmonė atlieka daugiamačius ir visapusiškus spausdinimo įrangos parametrų bandymus ir tyrimus QR kodo spausdinimo proceso metu, siekdama nustatyti pagrindinius išvesties įrangos parametrų mazgus, užtikrinti gamybos kontrolės ir testavimo iš šaltinio efektyvumą, standartizavimą ir vienodumą, efektyviai gerinti QR kodo spausdinimo kokybę, teikti klientams aukštesnės-kokybės produktus ir paslaugas bei siūlyti pramonei efektyvesnius tyrimų metodus.
Spausdinimo įranga ir darbo principas
Šį kartą naudojama spausdinimo įranga yra lakštinis{0}}rašalinis spausdintuvas, kurį sudaro mechaninė platforma (popieriaus tiekimo mechanizmas, popieriaus tiekimo platforma, popieriaus pervyniojimo mechanizmas), spausdinimo sistema, kietėjimo mechanizmas ir internetinė tikrinimo sistema; Šerdis yra spausdinimo sistema, kurią sudaro spausdinimo galvutės modulis, CNC sistema ir rašalo tiekimo sistema. Spausdinimo sistemos šerdis yra pramoninis valdymo kompiuteris, valdantis rašalo tiekimo sistemą. Pirma, spausdinimo programinė įranga nustato spausdinimo parametrus, tada pramoninis valdymo kompiuteris (pagrindinė valdymo plokštė) ir skaitmeninė-analoginė sistema apdoroja arba konvertuoja duomenis, tiesiogiai valdydami spausdinimo galvutę spausdinimui.
Rašaliniuose spausdintuvuose naudojama pjezoelektrinio rašalinio spausdinimo technologija priklauso kambario temperatūros ir slėgio spausdinimo technologijai. Prie spausdinimo galvutės antgalio yra daug mažų pjezoelektrinių keramikos dirbinių. Kadangi pjezoelektrinės keramikos lenkimas ir deformacija keičiasi įtampai abiejuose galuose, kai pjezoelektrinei keramikai tiekiama vaizdo informacijos įtampa, keramikos plėtimasis ir vibracinė deformacija keičiasi kartu su vaizdo informacijos įtampa, užtikrinant, kad rašalas iš spausdinimo galvutės būtų išstumiamas tolygiai ir tiksliai esant normaliai temperatūrai ir slėgiui.
Rašalo temperatūros parametrų bandymas
Šiame eksperimente su fiksuota spausdinimo galvute bandomasis kintamasis buvo rašalo temperatūra, o kiti spausdinimo parametrai liko nepakitę. Ant pagrindo buvo išmatuoti atspausdinto mėginio pokyčiai, stebima rašalo temperatūra, lašelių susidarymas, takumas ir difuzija ant pagrindo. Kad būtų patogiau išbandyti ir įvertinti matmenų pokyčius esant skirtingoms rašalo temperatūroms, ir tuo pačiu metu spausdinti kvadratinius blokus, kad patikrintumėte jų kintamumą.
Remiantis aukščiau pateiktais bandymais, galima daryti išvadą, kad rašalo temperatūros parametrų pokyčiai gali tiesiogiai paveikti spausdinimo rezultatus. Kaip parodyta 1 paveiksle, kylant rašalo temperatūrai mažėja rašalo klampumas ir pagerėja rašalo sklandumas, todėl rašalas geriau pasklinda ant pagrindo paviršiaus, todėl atsiranda mažiau paviršiaus defektų (baltų dėmių, styginių linijų). Kaip parodyta 2 paveiksle, kylant rašalo temperatūrai, spausdinto pavyzdžio taško plotas arba linijos sklaida mažai kinta, tačiau briaunos ir įbrėžimai didėja, todėl sritis vizualiai atrodo storesnė.
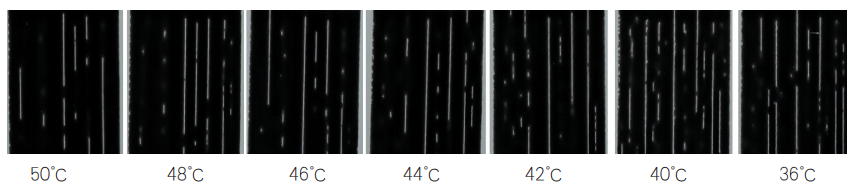
1 pav. Spausdinimo efektai esant skirtingoms rašalo temperatūroms
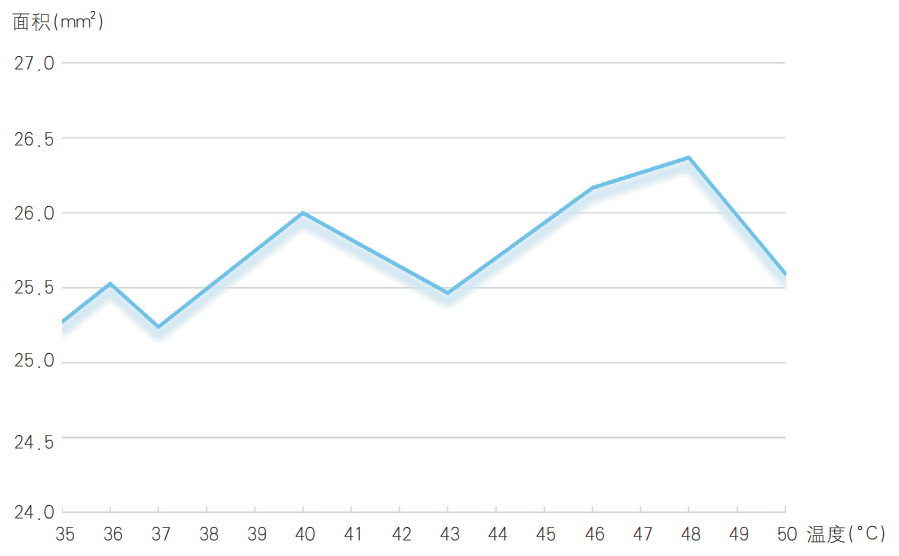
2 pav. Kvadrato ploto pokyčiai esant skirtingoms rašalo temperatūroms
Įtampos, transporto priemonės greičio ir spausdinimo galvutės aukščio parametrų bandymai
Šis bandymas buvo atliktas su fiksuota spausdinimo galvute, kai bandymo kintamieji buvo įtampa, transporto priemonės greitis ir spausdinimo galvutės aukštis, o kiti spausdinimo parametrai liko nepakitę. Buvo išmatuoti spausdintų mėginių pokyčiai ant substrato. Atliekant šiuos bandymus galima nustatyti, kad įtampa turi įtakos pirminių rašalo lašelių agregacijai, „palydovinių rašalo lašelių“ sklaidai ir spausdintos grafikos bei teksto deformacijai.
Kai transporto priemonei važiuojant 120 m/min greičiu ir 46 laipsnių rašalo temperatūrai, reguliuojant įtampą spausdinimas pasikeitė, kaip parodyta 3 paveiksle. Iš paveikslo matyti, kad įtampa turi mažai įtakos spausdinimo formai. Tačiau, remiantis principine analize, įprastomis aplinkybėmis rašalas sudaro normalią plokštumą spausdinimo galvutės viduje. Kai įjungiama įtampa, rašalas pradeda tekėti į išorę, sudarydamas ilgą rašalo giją. Veikiant paviršiaus įtempimui, rašalo siūlelis sudaro lašelius. Dėl lašelių ir klampumo sąveikos siūlelis nutrūksta, kad susidarytų rašalinis purkštukas. Jei siūlas per ilgas, lengvai susidaro palydoviniai taškai. Kai įtampa aukšta, rašalo kiekis yra didesnis, pradinis greitis didesnis, o greitis didesnis, todėl dalelės yra mažesnės. Dalelių Brauno judėjimas yra stipresnis, o susidaręs rašalo siūlelis trumpesnis, todėl pirminiam rašalui lengviau susikaupti. Spausdinimo efektas yra geresnis, o storis taip pat bus santykinai didesnis.
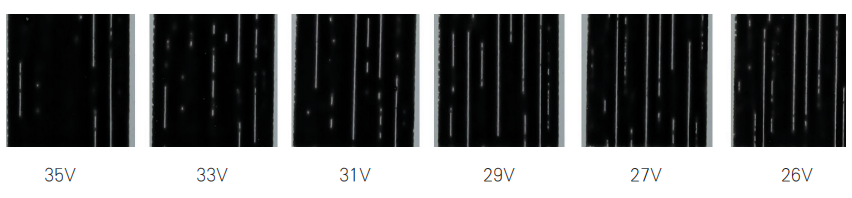
3 pav. Įtampos kitimo spausdinimo efektas
Esant 32 V įtampai ir 48 laipsnių temperatūrai, buvo sureguliuoti skirtingi transporto priemonės greičiai, kad būtų patikrintas rašalo lašų susiliejimas esant įprastam spausdinimo galvutės aukščiui, kaip parodyta 4 paveiksle; skraidančio rašalo palyginimas koduojant skirtingais transporto priemonės greičiais, įprastu spausdinimo galvutės aukščiu ir 3 mm sumažintu spausdinimo galvutės aukščiu, kaip parodyta 5 paveiksle; QR kodo spausdinimo efektai esant skirtingam transporto priemonės greičiui ir spausdinimo galvutės aukščiui parodyti 6 paveiksle.
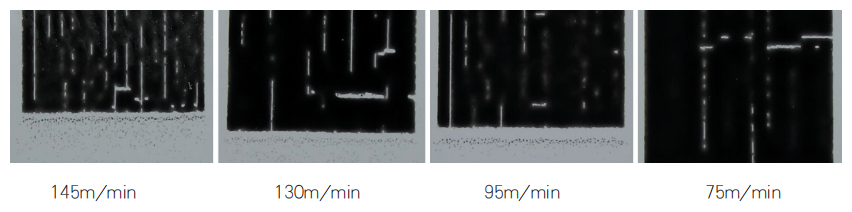
4 pav. Lašelių susiliejimas esant tokiai pačiai įtampai, tokiai pačiai temperatūrai, tokiam pačiam purkštuko aukščiui ir skirtingiems transporto priemonės greičiams
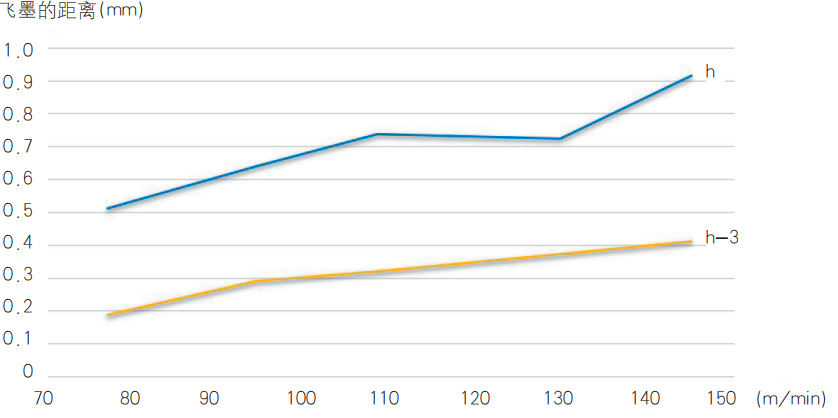
5 pav. Rašalo purslų ant spausdinimo galvutės palyginimas esant skirtingam transporto priemonės greičiui, įprastu spausdinimo galvutės aukščiu (h) ir spausdinimo galvutės aukščiu, sumažintu 3 mm (h-3)
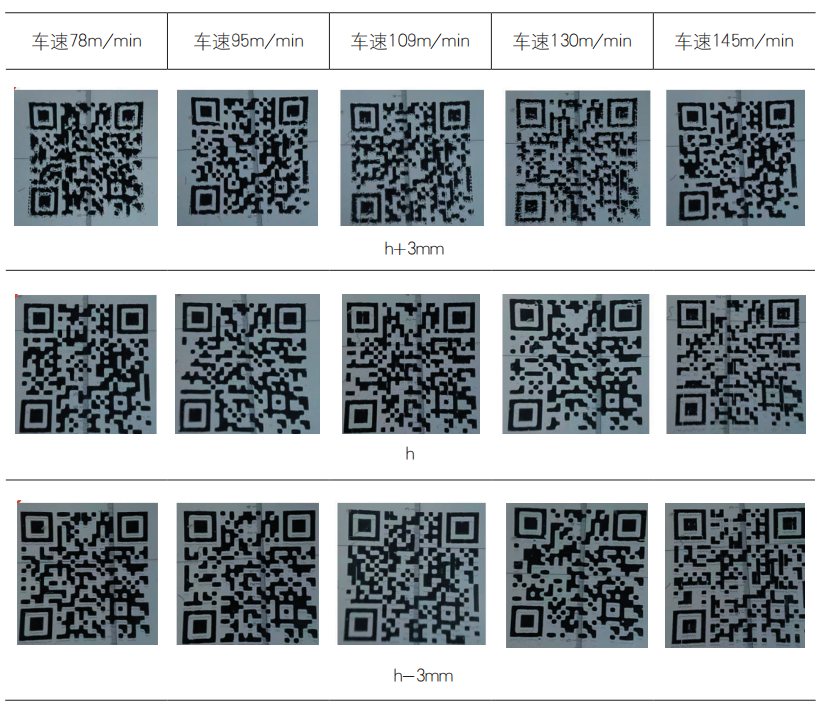
6 pav. QR kodo spausdinimo efektai esant skirtingam transporto priemonės greičiui ir skirtingam spausdinimo galvutės aukščiui
Iš 4–6 paveikslų matyti, kad tiek transporto priemonės greitis, tiek spausdinimo galvutės aukštis turi įtakos pagrindinių rašalo lašelių konvergencijai, tiesiogiai įtakojančios spausdintos grafikos storį ir deformaciją, taip paveikdamos QR kodo spausdinimo kokybės laipsnį ir išvaizdą. Kuo aukštesnė spausdinimo galvutė, tuo ilgesni rašalo siūlai, todėl pagrindiniam rašalui sunkiau susilieti. Kuo didesnis transporto priemonės greitis, tuo labiau išsklaidomi rašalo lašeliai, patekę ant popieriaus, todėl poveikis prastesnis. Remiantis aukščiau pateiktais proceso eksperimentais, buvo apibendrinti ir patikrinti keturi pagrindiniai proceso parametrai: rašalo temperatūra, spausdinimo galvutės įtampa, spausdinimo galvutės aukštis ir popieriaus greitis, kurie turi įtakos spausdinimo kokybei. Rašalo temperatūra ir įtampa lemia spausdinimo efektą (baltos dėmės, stygos), o transporto priemonės greitis ir spausdinimo galvutės aukštis – rašalo lašelių konvergenciją ir skrydžio trajektoriją (taškymą, storį).