


Ilgus metus trukę{0}}realaus pasaulio bandymai atskleidė, kad aliuminio folijos rašalinio spausdinimo pagrindas yra dvi problemos
Taikant tradicinius spausdinimo procesus, ritininio -tipo aliuminio folijos medžiagos dažnai spausdinamos naudojant fleksografinę spaudą, o vieno-lakšto aliuminio folija spausdinama ofsetinės spaudos būdu. Dabar buvo sukurta gana brandi proceso sistema, skirta ypatingam aliuminio folijos medžiagų tinkamumui spausdinti. Pavyzdžiui, norint sustiprinti spalvų ryškumą ir pagerinti rašalo ir aliuminio folijos medžiagų sukibimą, pramonėje dažniausiai naudojami specializuoti rašalai, pagaminti daugiausia iš poliftalamino arba vinilchlorido vinilacetato kopolimerizuotų dervų.
Augant individualizuotos rinkos paklausai ir greitai besikeičiančiai rinkos aplinkai, mažų{0}}partijinių, kelių{1}}įvairių aliuminio folijos spausdinimo užsakymų dalis ir toliau auga. Dėl savo pagrindinių privalumų – mažų partijų dydžių ir personalizavimo – rašalinis spausdinimas tapo svarbia kryptimi siekiant patenkinti šį poreikį. Tačiau kaip užtikrinti aukštos-kokybės spausdinimą spausdinant aliuminio folija ir suteikti daugiau galimybių įmonėms, tapo neatidėliotina pramonės problema.
Rašalinio spausdinimo poreikiai ir skausmo taškai naudojant aliuminio folijos medžiagas
Aliuminio folija labai skiriasi nuo tradicinių spausdinimo medžiagų, tokių kaip popierius, PVC, PET, BOPP ir kt. Rašalinio spausdinimo procesuose be tam skirto rašalo dažniausiai susiduriama su dviem pagrindinėmis problemomis:
Pirma, aliuminio folija pasižymi dideliu atsparumu tempimui, beveik ne{0}}tampo, turi mažą atsparumą plyšimui ir lygų paviršių. Spausdinant iš ritinio-į-ritinį gali lengvai kilti problemų, pvz., paslysti ir nesutapti, todėl gali būti subraižyta spausdinimo galvutė.
Antra, aliuminio folijos medžiagų paviršiaus energija yra santykinai maža, todėl rašalo sluoksniui išdžiūvus ant spausdinamo paviršiaus blogas sukibimas, todėl rašalas nukris labiau.
Atsižvelgiant į pirmiau nurodytas problemas, rinkoje esanti pramoninė{0}}rašalinio spausdinimo įranga šiuo metu retai bando spausdinti aliuminio folija. Autorius daug metų užsiima skaitmeninio rašalinio spausdinimo sprendimų tyrimais ir dabar dalijasi aktualia praktine patirtimi su pramonės kolegomis, kad pateiktų nuorodas pramonės reikmėms.
Aliuminio folijos rašaliniam spausdinimui skirtas skausmo taškų sprendimas
01
Išsprendžia tokias problemas kaip popieriaus slydimas, nesutapimas ir purkštukų įbrėžimai
Atsižvelgiant į lygų aliuminio folijos paviršių ir mažas tempimo savybes, gamybos metu turime tam tikru mastu nustatyti įtempimą, nesusiglamžydami ar nepažeisdami, kad būtų išvengta medžiagos slydimo ant kreipiamojo volelio ir išvengiama nuokrypių, atsirandančių dėl nestabilios medžiagos perdavimo. Tuo pačiu metu, tinkamai padidinus įtempimą, galima tam tikru mastu pagerinti medžiagos deformaciją ir sumažinti tikimybę, kad antgalis bus subraižytas.
Reikėtų pažymėti, kad nėra vieningo įtempimo nustatymų standarto{0}}skirtingi įrangos gamintojai naudoja skirtingas servo pavarų sistemas ir įtempimo optimizavimo metodus. Gaminant rekomenduojama kiek įmanoma padidinti įtempimą, tuo pačiu užtikrinant, kad medžiaga neslystų.
02
Išsprendžia prasto rašalo sukibimo ir rašalo kritimo problemas
Norint išspręsti rašalo sukibimo problemą, pirmiausia reikia išsiaiškinti pagrindinį paviršiaus įtempimo poveikį: šiuo metu rinkoje esančių rašalinių spausdinimo dažų paviršiaus įtempis paprastai yra apie 38 dyn/cm. Tik tada, kai spausdinimo medžiagos paviršiaus įtempis viršija rašalo paviršiaus įtempimą, galima pasiekti gerą drėkinimą ir išvengti rašalo nukritimo. Tačiau neapdorotos aliuminio folijos paviršiaus įtempis retai būna didesnis nei 38 dyn/cm; Be to, aliuminio folijos paviršiuje nėra porų, o tai neleidžia rašalui prasiskverbti į vidų ir sukuria „tvirtinimo efektą“. Net po rašalo perkėlimo ir džiovinimo rašalas vis dar dažnai nukrenta.
Siekdami išspręsti šią problemą, jai išspręsti dažnai naudojame koronos apdorojimo arba išankstinio dengimo{0}}procesus. Konkreti praktika yra tokia.
(1) Koronos gydymo procesas
Koronų apdorojimo principas yra taikyti aukšto{0}}dažnio įtampą tarp izoliacinio elektrodo ir įžeminto dielektrinio būgno, suskaidant tarp dviejų elektrodų esantį orą ir jį plazmuojant; Kai šios plazmos dalelės sąveikauja su aliuminio folijos paviršiumi, jos gali atverti cheminius ryšius ant medžiagos paviršiaus, sudarydamos laisvuosius radikalus, kurie pagreitina paviršiaus aktyvavimą, taip pagerindami aliuminio folijos paviršiaus energiją ir drėkinamumą, galiausiai padidindami sukibimo stiprumą tarp rašalo ir aliuminio folijos paviršiaus.
Tikroje gamyboje vainikinio įtaiso įtaisas gali būti įdiegtas rašalinio spausdinimo įrangoje, kad būtų galima apdoroti vainiką internetu, tačiau vainiko galia turi būti nustatyta atliekant bandymus. Kaip pavyzdį imant 2 kW galios koronarinį įrenginį, įprasti bandymo parametrai yra 30% ~ 50% galios santykio; Jei koronai apdoroti naudojama apie 50 % galios, o rašalas vis tiek kaupiasi ir prarandama, tai rodo, kad aliuminio folijos medžiaga negali pagerinti spausdinimo rezultatų apdorojant vainiką. Nereikia toliau tikrinti kitų galios koeficientų, o procesas gali būti optimizuotas išankstiniam-dengimui.
Bandymai parodė, kad aliuminio folija, kaip laidžioji medžiaga, gali žymiai padidinti savo paviršiaus energiją apdorojant vainiką, tačiau dar yra kur optimizuoti (žr. 1 pav. rezultatų palyginimą).
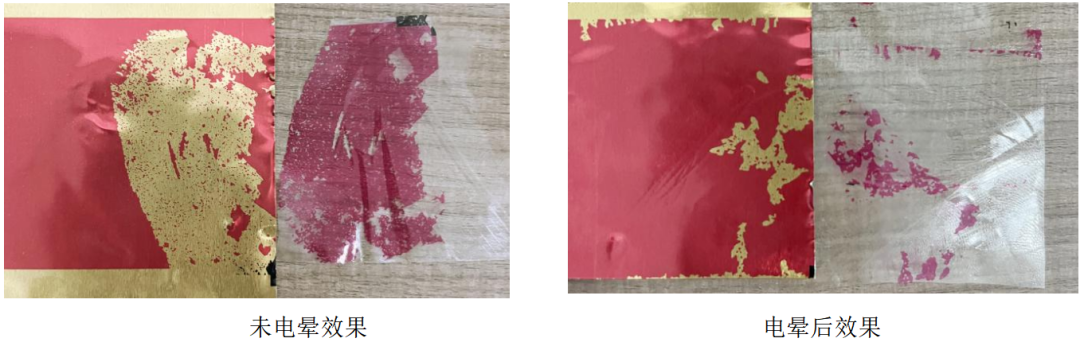 1 pav. Koronos efektų palyginimas
(2) Išankstinis dengimo procesas
Atlikęs ilgalaikius-sisteminius bandymus, autorius nustatė, kad išankstinio dengimo procesas gali žymiai pagerinti rašalo sukibimą, tačiau būtina sutelkti dėmesį į tris pagrindines problemas: anilokso ritinėlių linijų skaičių (norint kontroliuoti išankstinio -dangos kiekį), išankstinio dengimo metodą (įtaisytas / neprisijungus) ir išankstinio dengimo tirpalo suderinamumą{{1}. Visa tai turi būti nustatyta atliekant praktinius bandymus.
Renkantis anilokso ritinius galima vadovautis šiais standartais: įprastoms medžiagoms dažniausiai naudojamas 600–1000 eilučių, kurių rašalo talpa yra apie 3,95 mlrd. cm³; specialioms medžiagoms, tokioms kaip aliuminio folija, bandymai rodo, kad reikia naudoti aniloksinį ritinį su maždaug 800 eilučių ir nereikia per didelio dangos storio, kad atitiktų rašalo sukibimo reikalavimus.
Išankstinio-dengimo metodai skirstomi į neprisijungus ir įdėtąjį išankstinį-dengimą: neprisijungus išankstinis dengimas{2}} reiškia, kad pirmasis aliuminio folijos dengimas atliekamas naudojant fleksografinę įrangą, o tada dengtos aliuminio folijos padavimas atgal, kad būtų galima spausdinti rašaliniu spausdintuvu; Inline išankstinis dengimas{5}}atliekamas rašalinio spausdinimo mašina su flekso bloku, todėl vienu metu pasiekiamas didesnis lankstumas ir išankstinis dengimas, ir rašalinis spausdinimas. Rašaliniam spausdinimui aliuminio folija autorius rekomenduoja naudoti įdėtą išankstinę-dangą.
Renkantis išankstinio dengimo tirpalą reikia atsižvelgti į du aspektus: pirma, išankstinio dengimo tirpalo suderinamumą su aliuminio folijos medžiaga, kuriai pagal aliuminio folijos tipą galima pasirinkti tinkamą tradicinį flekso dengimo tirpalą; antra, išankstinio dengimo tirpalo suderinamumas su skaitmeniniu rašalu, kuris turi būti patikrintas atliekant mašininį bandymą pagal naudojamą skaitmeninio rašalo prekės ženklą, kartu užtikrinant suderinamumą su aliuminio folija.
Pirminės dangos storis- labai paveikia rašalo sukibimą. Kaip parodyta 2 paveikslo kairiajame paveikslėlyje, kai išankstinė danga per stora, braižantis vis tiek prarandama rašalo; dešiniajame paveikslėlyje parodytas tinkamo išankstinio dangos storio- efektas, kur net ir esant akivaizdžiam įbrėžimui, rašalo netenkama.
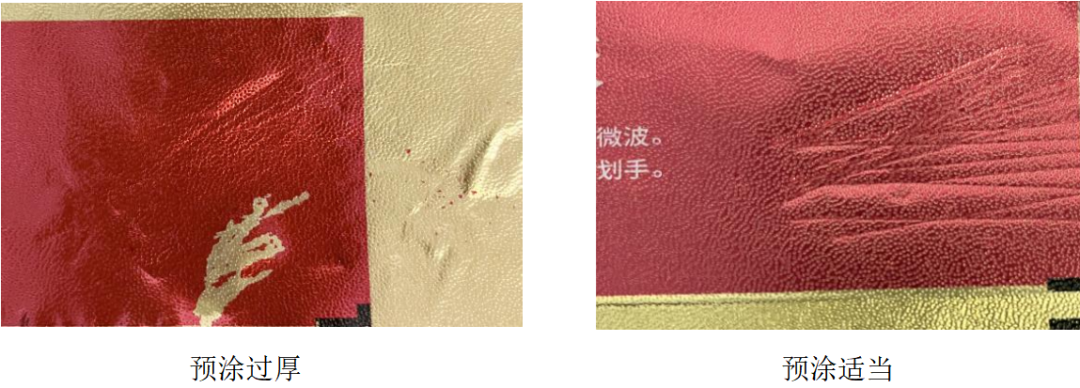 2 pav. Išankstinio-dangos storio poveikis rašalo sukibimui
Aliuminio folijos medžiagos, pasižyminčios unikaliais eksploataciniais pranašumais, bus vis plačiau naudojamos spausdinimo ir pakavimo srityse. Mažų partijų gamyba, personalizavimas ir trumpi pristatymo terminai tapo pagrindinėmis paklausos tendencijomis spausdinimo rinkoje, todėl skaitmeninės spausdinimo srities specialistai turi toliau optimizuoti aliuminio folijos medžiagų spausdinamumą ir tobulinti susijusius sprendimus. Autorius toliau nuodugniai tyrinės aliuminio folijos rašalinio spausdinimo procesą ir toliau keisis bei dalinsis patirtimi su bendraamžiais, kad kartu padėtų pramonei tobulėti.