


Supraskite pagrindinius etikečių fleksografinių plokščių valdymo dalykus viename straipsnyje!
Šalyje vis griežtėjant aplinkos apsaugos politikai, fleksografinis spausdinimas pastaraisiais metais tapo greičiausiai{0}}populiarėjančiu spausdinimo metodu dėl unikalių ekologiškų ir aplinką tausojančių pranašumų. Kartu su reikšminga fleksografinės technologijos pažanga, vis daugiau nišinių spausdinimo sektorių (pvz., etikečių, aseptinių skysčių pakuočių, popierinių puodelių, popierinių maišelių, kartoninių dėžių, kvėpuojančių plėvelių ir lanksčios pakuotės) naudoja fleksografinį spaudą, o tai savo ruožtu paskatino energingą fleksografinių spausdinimo plokščių rinkos plėtrą. Tuo pat metu plokščių gamybos procesas ir lanksčių plokščių pagrindiniai valdymo taškai taip pat sulaukė didelio spaudos įmonių dėmesio, nes be stabilios kokybės spaudos plokščių neįmanoma pagaminti puikios kokybės spaudinių. Šiuo metu vidaus spausdinimo rinkoje naudojamos lanksčios plokštės dažniausiai yra šviesai jautrios dervos plokštės, kurias galima suskirstyti į skystas ir kietas plokštes. Šiame straipsnyje autorius daugiausia dėmesio skiria termiškai jautrioms lėkštėms – kietų plokščių atšakai, ir pateikia išsamią įvadą į plokštelių gamybos procesą ir pagrindinius termiškai jautrių plokščių valdymo taškus.
1 DALIS: LANKSČIŲ PLOKŠČIŲ GAMYBOS PROCESAS
Pirma, supraskime pagrindinę lanksčių plokščių struktūrą. Kaip pavyzdį imkime termiškai jautrią skaitmeninę fleksografinę plokštę, kaip parodyta 1 paveiksle.
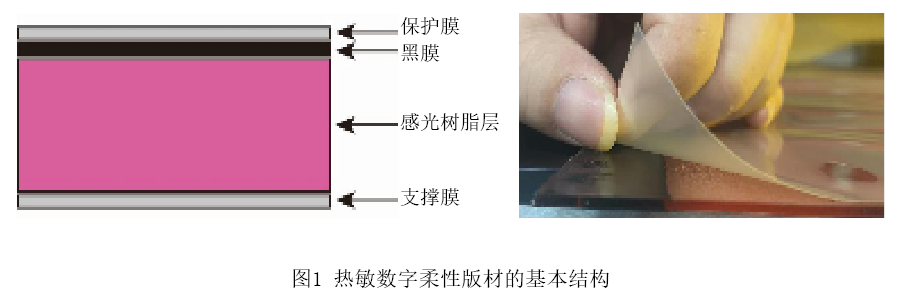
Iš 1 paveikslo matyti, kad lanksčios plokštės konstrukciją sudaro apsauginė plėvelė, juoda plėvelė, šviesai jautrus dervos sluoksnis ir atraminė plėvelė. Tarp jų apsauginė plėvelė daugiausia naudojama siekiant išvengti dulkių, pažeidimų ir oksidacijos, kurios gali sumažinti jautrumą šviesai; juoda plėvelė pakeičia tradicinę plėvelę, laminuotą ant plokštės paviršiaus ir yra tiesiogiai pašalinama vaizdavimui graviravimo mašina; šviesai jautrus dervos sluoksnis sudarytas iš dervos, monomero, fotoiniciatoriaus ir kitų priedų, o ultravioletinėje šviesoje vyksta polimerizacijos reakcija; atraminė plėvelė naudojama šviesai jautrios dervos sluoksniui palaikyti ir stabiliai spausdinimo plokštei suformuoti.
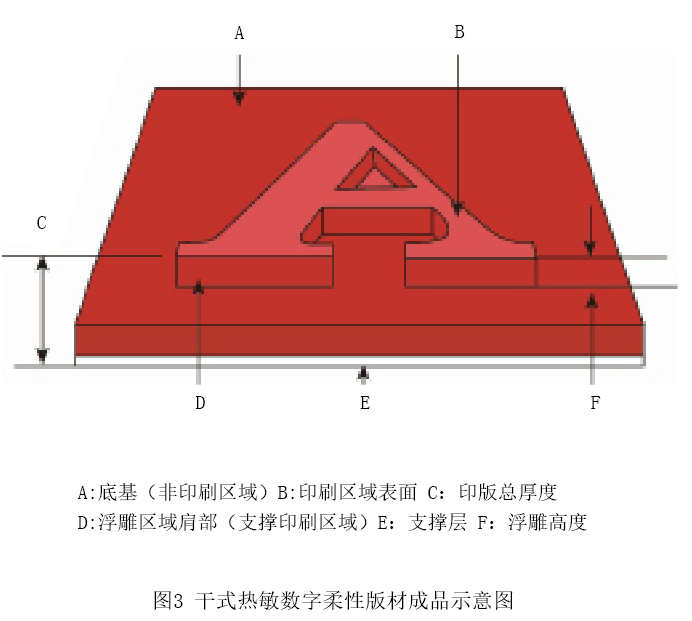
Tada pažvelkime į lanksčios plokštės{0}}lėkštės gamybos procesą. Kaip pavyzdį imant sausą šiluminę skaitmeninę plokštę, kaip parodyta 2 ir 3 paveiksluose.
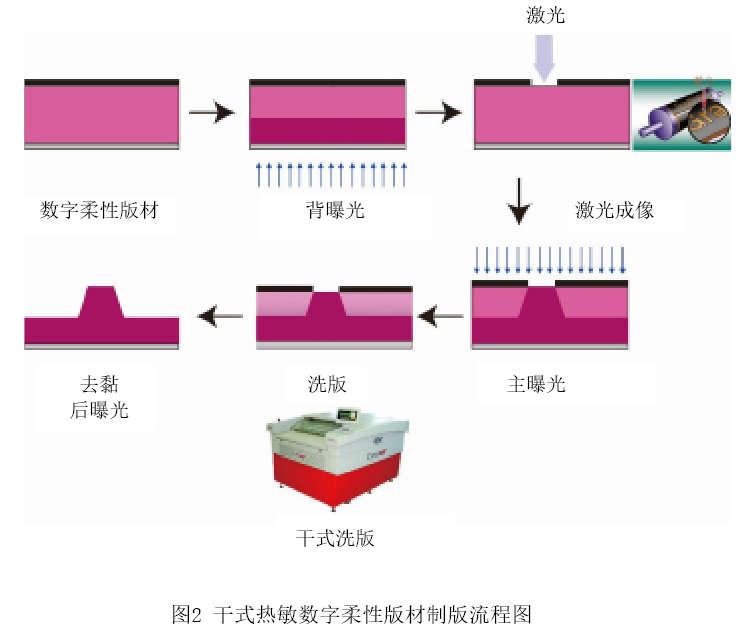
2 pav Konkretūs plokščių gamybos reikalavimai{4}}yra tokie:
(1) Prieš žaliavų plokštelių medžiagoms patenkant į plokštelės gamybos etapą, reikia užregistruoti žaliavų modelį ir partijos numerį, o to paties modelio plokštės turi būti suskirstytos į kategorijas pagal tą pačią partiją. Be to, reikia atkreipti dėmesį į plokščių laikymo būdą, siekiant užtikrinti, kad jos būtų lygiai išdėstytos (vertikali padėtis paliks žymes), laikomos sausoje aplinkoje ir apsaugotos nuo tiesioginių saulės spindulių.
(2) Nugaros ekspozicija lemia pagrindo storį ir reljefo aukštį. Todėl būtina atlikti kiekvienos plokštelių partijos atgalinio poveikio bandymus, koreguojant ekspozicijos trukmę pagal plokštelių tiekėjo pateiktus parametrus, kad būtų parinkta tinkama atgalinio ekspozicijos trukmė tos plokštelės modelio partijai. Atliekant bandymą ypatingas dėmesys turėtų būti skiriamas lempos energijai, lempos įkaitimui-ir ekspozicijos lentelės temperatūrai.
(3) Lazerinio vaizdavimo etape būtina periodiškai kalibruoti vaizdo gavimo įrangos židinį ir graviravimo energiją, o kalibravimą galima atlikti pagal įrangos tiekėjo pateiktus metodus.
(4) Pagrindinę ekspoziciją, kaip ir atgalinę ekspoziciją, taip pat reikia išbandyti, kad būtų nustatyta pagrindinė ekspozicijos trukmė tos plokštės modelio partijos. Panašiai reikėtų atkreipti dėmesį į lempos energiją, lempos įšilimą-ir ekspozicijos lentelės temperatūrą.
(5) Plokštelės plovimo etapo metu svarbu užtikrinti, kad slėgis plokštės priekyje, gale, kairėje ir dešinėje būtų subalansuotas. Surenkant plokštes rekomenduojama iš abiejų pusių plovimo kryptimi pridėti 20 mm vientisas juosteles, kad subalansuotų slėgį.
(6) Klijų pašalinimo ir apdorojimo po-ekspozicijos etapais reikia atidžiai stebėti laiko kontrolę ir lempos energiją.
Verta paminėti, kad nugaros ekspozicijos ir pagrindinės ekspozicijos bandymas gali būti tiksliai-suderinamas pagal skirtingas partijas faktiniame gamybos procese ir nerekomenduojama bandymui naudoti žaliavų, nes atliekos yra didelės ir gali būti derinamos su kai kuriomis plokštėmis, kurios nėra labai reikli gaminant spausdinimo plokštes, pvz., lauko plokštės, alyvos plokštės ir kt. Trumpai tariant, mes turime išlaikyti gerą plokščių gamybos įrangos stabilumą, kasdienės priežiūros ir stebėjimo darbą, formuoti standartizuotas operacijas ir sumažinti žmogiškųjų veiksnių poveikį.
2 DALIS Dažnai užduodami klausimai apie lanksčių plokščių gamybą
Plokštelių gamyba yra svarbi viso spausdinimo proceso dalis, o plokščių gamybos proceso tikslumas tiesiogiai paveiks normalią spausdinimo proceso eigą. Tikrajame gamybos procese plokštelės -gamybos procesas gali iš anksto išvengti su plokšte- susijusių problemų, sumažinti prastovų laiką ir pagerinti gamybos efektyvumą. Toliau pateikiamos kelios įprastos plokščių gamyba-susijusios plokščių problemos ir sprendimai gamybos procese.
(1) Spausdinimo plokštė nesutampa su tvirtinimo voleliu, todėl gali būti, kad žaliavos plokštės storis nesutampa arba pjovimo dydis labai skiriasi.
(2) Kai ekspozicijos energija yra nepakankama dėl ekspozicijos aparato lempos senėjimo, jei atgalinio ekspozicijos laiko nustatymas netinka tokio tipo plokštelėms, spausdinimo procesas gali sukelti problemų, pvz., nusitrinti dugną (spausdinimas ant apatinės plokštės), spausdinimo plokštės kraštas pakyla arba susilanksto, nukrenta pagrindo pagrindas, reljefo aukštis neatitinka reikalavimų (per plona arba per stora spauda), ilgos linijos ir banguoti raštai ir kt.; Jei tai yra pagrindinė ekspozicijos nuoroda, tai gali sukelti problemų, pvz., neužbaigtos yin linijos (per didelė ekspozicija), sulenktos arba nepilnos teigiamos linijos (nepakankamas ekspozicijos laikas), smeigtukai, išspausdintos margos arba nešvarios dėmės, spausdinimo plokštės kraštai pirmi (per kieti kraštai), negalima atspausdinti blizgių taškų arba deformuotis taškai.
Iškilus pirmiau nurodytoms problemoms, būtina nustatyti ekspozicijos aparato lempos energiją arba pakeisti lempą, o tada iš naujo{0}}išbandyti pagrindinę ir galinę plokštės ekspoziciją. Kaip minėta aukščiau, norint išlaikyti stabilią ekspozicijos mašinos būseną, būtina nuolat stebėti lempos energiją.
(3) Spausdinimo proceso metu negalima atspausdinti paryškintų taškų arba jie deformuojasi, o tai taip pat gali būti CDI lazerio problemos, nėra fokusavimo arba nepakanka energijos, šiuo metu reikia atlikti fokusavimo paiešką lazerio židinio nuotolio kalibravimui, išgraviruoti energijos kalibravimo modelį lazerio energijos kalibravimui.
(4) Kai netinkamas -prilipimo ir po-ekspozicijos apdorojimas, gamybos proceso metu gali kilti problemų, pvz., prastas rašalo perdavimas, nešvarus spaudinys, greitas plokščių susidėvėjimas, grafikos praradimas ir spausdinimo plokščių lipnumas.
Aukščiau išvardintos kai kurios problemos, kurios gali būti susijusios su spausdinimo plokštėmis gamybos procese, tačiau tai nereiškia, kad minėtos problemos būtinai yra spausdinimo plokščių problemos, o specifines problemas reikia išanalizuoti. Nustačius problemą, ją reikia analizuoti naudojant pašalinimo metodą, kol bus nustatyta pagrindinė problemos priežastis.
3 DALIS Lanksčios plokštės patikra
Pagaminus plokštę, gatavą spausdinimo plokštę reikia patikrinti prieš pradedant spausdinti. Pagaminus plokštę, plokščių gamintojas turi patikrinti bendrą plokštės išdėstymą, pvz., patikrinti išdėstymo informaciją, dokumento informaciją, yin ir yang linijas ir tekstą, nepriklausomus taškus ir ilgas yang linijas grafinėje dalyje. Be to, būtina atlikti atsitiktinį gatavos plokštės patikrinimą, o bandomieji elementai daugiausia apima spausdinimo plokštės storį, pagrindo pagrindą, reljefo aukštį, spausdinimo plokštės kietumą ir kt. Užbaigus gatavą plokštę, rašto kūrėjas taip pat turėtų patikrinti 2% ir 50% taškus, ypač vizualiai patikrinti, ar 2% taškai yra užbaigti, kad būtų galima įvertinti, ar mašina gali būti naudojama tuo pačiu metu. Stebėkite, ar kitų taškų skersmuo atitinka reikalavimus, ir ant plokštelės galima pridėti 4 pav.
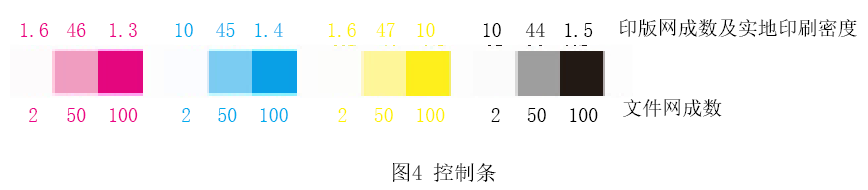
Pažymėtina, kad projektuojant apžiūros ir testavimo elementus, jie turi būti nustatyti pagal faktinę įmonės situaciją ir užtikrinti praktiškumą.
Šiame straipsnyje kaip pavyzdys pateikiamas sausos šiluminės plokštės{0}}gamybos procesas, siekiant išanalizuoti lanksčios spausdinimo plokštės{1}}gamybos procesą, įprastas problemas ir pagrindinius valdymo taškus. Kitos medžiagos, pvz., tirpiklio -pagrindo arba vandeniu -plaunamos plokštelės, kontrolės metodais iš esmės yra panašios. Tikimasi, kad dalijimasis šiuo straipsniu gali padėti panašioms įmonėms. Atkreiptinas dėmesys, kad skirtingos spaudos įmonės turi sukurti savo įmonei tinkamus kontrolės metodus pagal skirtingus plokštelių-darymo būdus, ypač projektuojant tikrinimo ženklus, būtina atsižvelgti į eksploatacijos patogumą. Be to, įranga turėtų būti reguliariai prižiūrima, turi būti vedami įrašai, o tai naudinga sekimui.