


Kokios yra ypatingos ekrano spausdinimo ir klijavimo proceso cigarečių pakavimo dovanų dėžutėse savybės? Čia yra mažų išlaidų ir didelio efektyvumo paslaptis!
Norint gaminti cigarečių pakuotės dovanų dėžutes, reikia ne tik spausdinimo proceso dėžutėje ir išorėje, bet ir paskutinis klijavimo ir surinkimo žingsnis. Tradicinis rankinio klijų valymo metodas turi daug trūkumų, tokių kaip atskirų veikimo metodų skirtumai, sunkumai siekiant vienodų kokybės standartų ir mažo gamybos efektyvumo. Jei klijai ant cigarečių pakuotės dovanų dėžutės nėra tolygiai naudojami, lengva sukelti klijų lupimąsi ar perpildymą, užteršimą ir produkto išvaizdos sukibimą.
Ekrano spausdinimas yra žinomas kaip „universalus spausdinimas“ spausdinimo pramonėje dėl storo rašalo sluoksnio, ryškių spalvų, plataus tipo substrato tipų ir įvairių specialių rašalo efektų, kurie gali apimti daugybę pramonės šakų, tokių kaip pakuotė, elektronika, drabužiai, keramika ir kt. Jo kaina yra maža, lipnaus sluoksnio storis yra vidutinio sunkumo, stabilus ir lengvai sureguliuojamas. Jis gali būti pritaikytas vandeniui - pagrįstai lateksui ir yra ekologiškas, nesijaudindamas viršyti LOJ standartus. Klijuojančias dalis galima pakoreguoti ir laisvai keisti naudojant filmų failus, o vienas asmuo pritaiko lipnius ir kelis žmones surinkus, taupant daug darbo sąnaudų.
Dėl klijų naudojimo dovanų dėžutėse spausdinant ekraną, spausdinimas ekrane nėra įprastas rašalas, o klijai. Todėl mes turime savo gamybos procesų rinkinį, susijusį su įranga, plokštelių gamybos metodais, klijų pasirinkimu ir dokumentų gamyba. Čia palyginsime ir apibendrinsime tradicinių rašalo spausdinimo procesų skirtumus.
 Įrangos pasirinkimas
Yra daugybė ekrano spausdinimo įrangos tipų, o tradicinės ekrano spausdinimo mašinos yra padalintos į plokščias preso ekrano spausdinimo mašinas, plokščio spaudimo apskrito ekrano spausdinimo mašinas ir apskrito spaudos apskrito ekrano spausdinimo mašinas, atsižvelgiant į tai, kaip slėgis taikomas. Daugelio popierinių pakuočių spausdinimo produktų svorio diapazonas yra 80 ~ 230 g/m2, ir visiškai automatinės ekrano spausdinimo mašinos, kuriose paviršiaus lipdukai, vidiniai lipdukai, sieros rūgšties popierius ir tt naudoja plokščio preso spausdinimo spausdinimą, ankstyvoje cigarečių pakuočių dovanų dėžutėse yra visiškai pajėgios.
Tačiau pradedant po gamybos procesą iki cigarečių pakuotės dovanų dėžutės surinkimo stadijos, jis paprastai pagamintas iš kieto kartono, kuris jau yra patyręs laminavimo technologiją. Jo storis yra didelis, jo standumas yra didelis ir netinka lenkimui. Jis netinka plokščiam spaudimo apskritai spausdinimui, todėl labiau tinkama naudoti kompaktišką plokščio spaudimo ekrano spausdinimo mašiną su didelėmis trimis - matmenų spausdinimo erdve klijavimo procesui, kaip parodyta 1 paveiksle. Didesnis trys-} matmenų erdvėje gali patekti kelis kartono sluoksnius su skirtingais storio specifikacijomis.
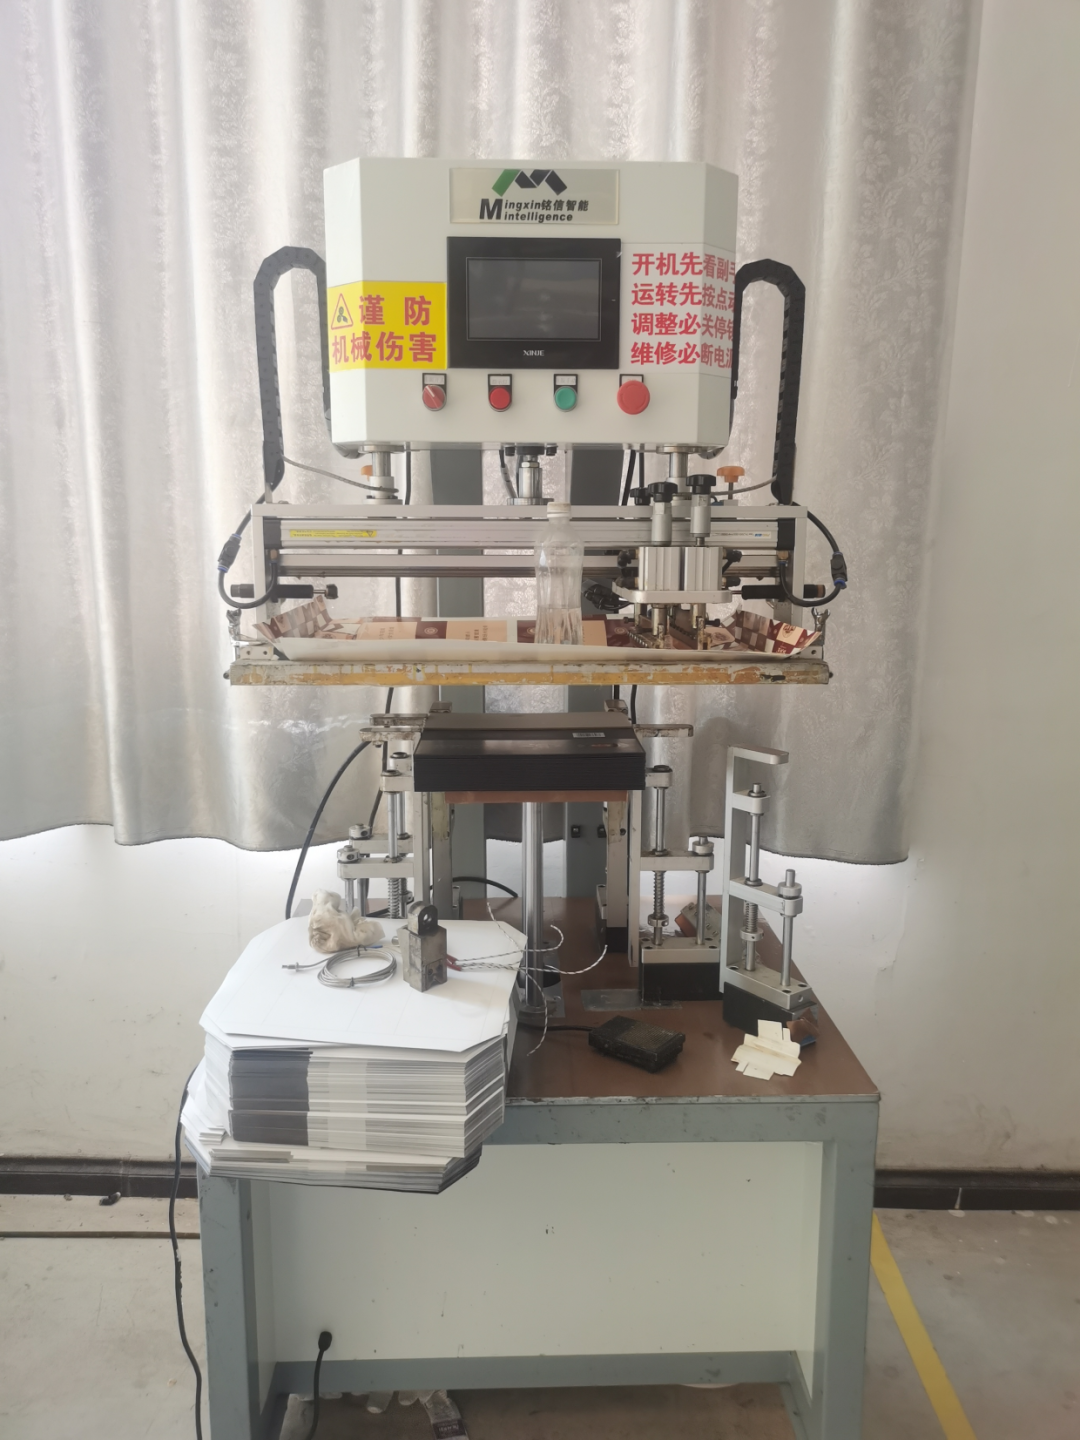
1 paveikslas
Ekrano spausdinimo gamyba
Ekrano spausdinimo gamybos procesą galima apytiksliai suskirstyti į: ekrano ištempimą, fotografuojamų klijų, džiovinimo, ekspozicijos, plokštės kūrimo ir plokštelės apžiūrėjimo. Rašalo spausdinimas ir klijų spausdinimas turi reikšmingų skirtumų pasirenkant plokštelių medžiagas ir procesus, kaip parodyta 1 lentelėje.
1 lentelės skirtumai tarp rašalo spausdinimo ir klijų spausdinimo
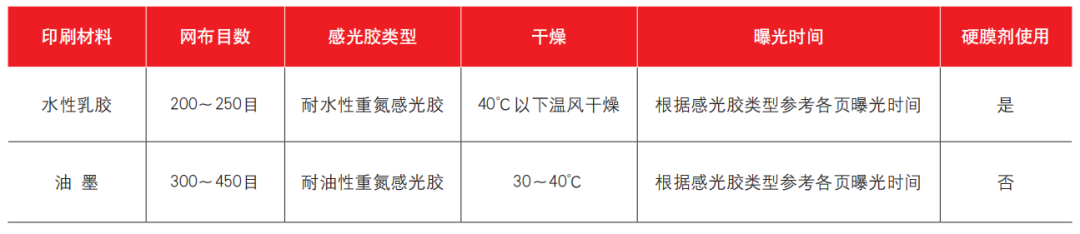
Vandenyje lateksas naudoja vandenį kaip skiediklį, o jo tirpumas ekrane nėra toks geras kaip rašalas. Renkantis tinklo dydį, patartina naudoti maždaug 200–250 tinklo akių dydį, kuris gali efektyviai subalansuoti klijų sluoksnio storį ir išvengti dažnai užsikimšimo. Norėdami spausdinti rašalo gaminius, norint užtikrinti spausdinimo grafikos ir teksto tikslumą, norint pagaminti plokštelę, dažnai reikia naudoti tinklelį, kurio tinklelio dydis yra 300–450 ar didesnis.
01/fotosteiminių klijų tipas
Fotoselinių klijų pasirinkimas taip pat yra vienas iš pagrindinių punktų. Gamintojai gamina įvairių tipų vandenį - atsparius diazo fotosenselinius klijus ir aliejui atsparius diazo lotosakelinius klijus pagal skirtingas situacijas. Jei aliejus - pagrindu pagamintas diazo lotosakeliniai klijai yra klaidingai parinkami norint gaminti plokšteles su vandeniu - pagrindu pagrįstas lateksas, jis gali sukelti tokias problemas kaip delaminacija ir prastas plokštelės spausdinimo atsparumas.
02/ekspozicija
Priklijuokite plėvelės substratą ant ekrano P paviršiaus ir parodykite jį ultravioletine šviesa. Dalis, paveikta ultravioletinės šviesos, praranda tirpumą vandenyje. Priklausomai nuo fotosestrio klijų ir ekspozicijos laiko tipo, skaitykite kiekvieno vadovo puslapio ekspozicijos grafike ir nustatykite optimalų ekspozicijos laiką prieš ekspoziciją. Nepakankamas poveikis gali sumažinti ekrano ilgaamžiškumą, o per didelis poveikis gali turėti įtakos vaizdo aiškumui.
03/Plokštės kūrimas
Abiejose eksponuoto ekrano pusėse pamirkykite švariame vandenyje arba padėkite į kriauklę 1 - 2 minutes. Po pašalinimo ekraną nuplaukite aukšto slėgio vandens pistoletu vandens rūko pavidalu (dalys, veikiamos ultravioletinės šviesos, ekrane sukietėjo, o dalys, kurios nėra veikiamos ultravioletinės šviesos, ištirpsta vandenyje), kol visa grafika ir tekstas bus aiškiai sukurti. Nuimkite vandens perteklių ir išdžiovinkite žemesnėje nei 40 laipsnių temperatūroje.
04/ tikrinimo versija
Sausas patikrinimas, ištaisykite ekraną ir suremontuokite skylutes.
„Dura Mater“ agentų naudojimas
Rašalo spausdinimas reikalauja, kad ekranas turėtų gerą atsparumą tirpikliui ir lankstumui tinkle, puikų spausdinimo pritaikomumą ir puikias ekrano nurišimo bei regeneracijos savybes. Todėl jis netinka naudoti „Dura Mater“. Kita vertus, klijai ant dovanų dėžučių sukelia sunkesnį spausdinimo plokštelės susidėvėjimą dėl storo ir kieto kartono, taip pat dėl didelio spausdinimo tinklo atstumo. Be to, vanduo - pagrindu lateksą korozuoja atspausdintos spausdinimo plokštės filmą. Ekrano spausdinimo patvarumas dažnai yra mažesnis nei 5000 atspaudų, o tai gali sukelti klijų lupimą. Todėl, norint dar labiau pagerinti spausdinimo plokštelės patvarumą ir padidinti fotosenvos lipnios plėvelės atsparumą vandeniui, būtina naudoti kietą plėvelės agentą.
Ekrano atspausdintas kietas filmų agentas yra dviejų - dviejų butelių rinkinys. Po maišymo tepkite jį ant ekrano, pagaminto iš vandens - pagrindu, paviršiaus arba vandens - pagrindu pagamintą dvigubą - pusę fotosenvų klijų, kurie gali veiksmingai apsaugoti ekrano vaizdinę plėvelę, pagerina ekrano spausdinimą ir pratęskite ekrano tarnybinį laiką.
Naudojimo metodas yra toks:
(1) Sumaišykite A tirpalą ir B tirpalą santykiu 1: 1 ir gerai suplakite.
(2) Sukūrę ekraną, išdžiovinkite jį ir naudokite audinį be pūkuoto audinio ar kempinės, panardintos AB mišinyje, kad teptumėte jį į ekrano paviršių. Taikykite jį iš abiejų pusių, ne per daug. Neleiskite skysčio kauptis ekrane, kad po kietėjimo užkirstų kelią ekrano skylių užsikimšimui.
(3) Po džiovinimo ekraną galima perkelti į spausdinimo procesą
Naudojant kietą filmų agentą, ekrano spausdinimo patvarumas gali pasiekti apie 20000 spaudinių, žymiai patobulinant ir patobulinant.
Klijų pasirinkimas
UV slėgis - jautrūs klijai ir vanduo - pagrįstas lateksas, kurį galima atspausdinti ekrane, turi šias skirtingas charakteristikas: UV kietintas slėgis - jautrūs klijai neturi vandens ar organinių tirpiklių, todėl jį galima išgydyti be šildymo, o vanduo -} naudoja lateksą, todėl jis gali būti greitai išgydomas, o vanduo-} naudoja lateksą, todėl jis gali būti greitai išgydomas, o vanduo-} naudoja lateksą. arba gali išgaruoti ir natūraliai išdžiūti kambario temperatūroje.
UV gydomas slėgis - jautrūs klijai naudoja akrilo monomerus kaip skiediklius, kurie turi geresnį atsparumą vandeniui ir mažesnė paviršiaus įtempis. Todėl UV slopinamasis slėgis - jautri klijai yra labiau tinkami ekrano spausdinimui ant mažo paviršiaus energijos paviršių, pavyzdžiui, paviršiai, padengti spausdinimo rašalu; Tačiau vanduo - lateksas dažnai sumažina savo atsparumą vandeniui dėl hidrofilinių priedų, tokių kaip emulsikliai. Todėl spausdinimo plokštelę reikia apdoroti kietu sluoksniu, kad padidintumėte jo atsparumą vandeniui. Vandens pagrindu sukurtas lateksas yra plačiai atpažįstamas už ilgą taikymo patirtį, o UV slopinamasis slėgis - jautrūs klijai, kaip kylanti technologija, vaidins vis svarbesnį vaidmenį būsimose programose. Tačiau atsižvelgiant į bendrą kainą ir aplinkos apsaugą, šiuo metu ji yra didesnė - efektyvus naudoti vandenį - pagrįstą lateksą.
Pasirinkite tinkamą guminį grandiklį
Gumos grandiklis turi keturias funkcijas, kurios gali padaryti rašalo srautą per ekraną; Gali paleisti ekraną liečiant spausdinimo medžiagą; Gali užtikrinti, kad ekranas būtų suderinamas su spausdinimu ir medžiagos paviršiumi; Gali pašalinti perteklinį rašalą iš ekrano.
Gumos grandiklio kietumas paprastai išreiškiamas kranto kietumu, kuris svyruoja nuo 55 iki 95 kranto laipsnių. Rašalo produktams reikalingas atspausdintų vaizdų tikslumas, paprastai naudojant vidutinio sunkumo ar didelio kietumo guminį grandiklį, kuris užbaigia pradinį rašalo grąžinimo judesį po vieno grandymo proceso. Klijų programa nereikalauja aukšto tikslumo grafikai ir tekstui. Pasirinkite minkštesnį grandiklį, kuris labiau suderinamas su ekrano paviršiumi ir reikalauja mažiau spausdinimo slėgio. Du grandiklius galima pakaitomis pakaitomis ir atgal baigti du spausdinimo procesus.
Tiksliai kontroliuokite klijų kiekį, naudojamą naudojant plokštelių gamybos failų charakteristikas
Ekrano spausdinimo klijus galima tiksliai valdyti ir sureguliuoti modifikuojant taškų dydį ir tankį, naudojant kietą substratą.
Pasidalykite praktiniu atveju, kai įmonė gamins vidinį „Guiyan (Fuzhong Zhi)“, kaip parodyta 2 paveiksle. Pirmasis žingsnis yra naudoti visiškai tvirtą dėžutės dugną, kaip parodyta 3 paveiksle, kaip lipnusis failas. Gamybos proceso metu buvo nustatyta, kad suformavus dėžutę, klijų kiekis buvo per didelis, o klijų žymės ir įspaudai pasklido per dėžutės užpakalinę dalį ir sudarė tamsius ženklus priekyje, o tai padarė didelę įtaką išvaizdos kokybei.
2 paveikslas „Guiyan (Fuzhong Zhi)“ cigarečių pakuotės filtras Vidinė dėžutė
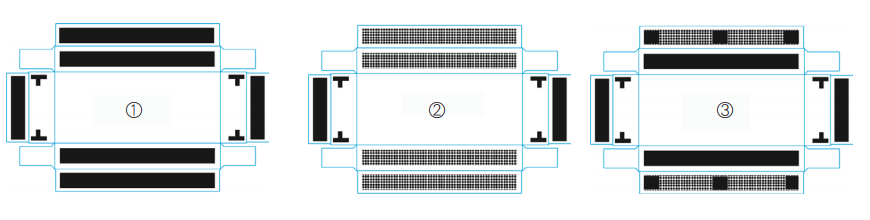
3 paveikslas
Modifikuodamas failą, ② Originalus tekstas, užpildytas pagrindiniame korpuse, buvo pakeistas apskritu taškais 1,2 skersmeniu, sumažinant rašalo kiekį ant klijų sluoksnio ir išsprendus tamsaus spausdinimo problemą. Bet po to, kai gatavas produktas bus dėžutėje, yra keletas klijų lupimo atvejų. Tyrimo metu nustatyta, kad spausdinimo proceso metu kai kurie taškai turi netolygų klijų naudojimą dėl plokštelės užsikimšimo. Kai plokštelės užsikimšimas yra sunkus, gali atsirasti nepakankamas klijų panaudojimas, todėl dėžutė atsidaro.
Dar kartą peržiūrėkite dokumentą, naudodamiesi tvirtų ir tinklo taškų deriniu, ir sutelkite dėmesį į kai kurių ryšių taškų stiprinimą. Klijų atidarymo ir tamsios spausdinimo problemos buvo kruopščiai išspręstos ir galiausiai suformuoja ③ dokumentą ir užbaigia jį masinei gamybai.